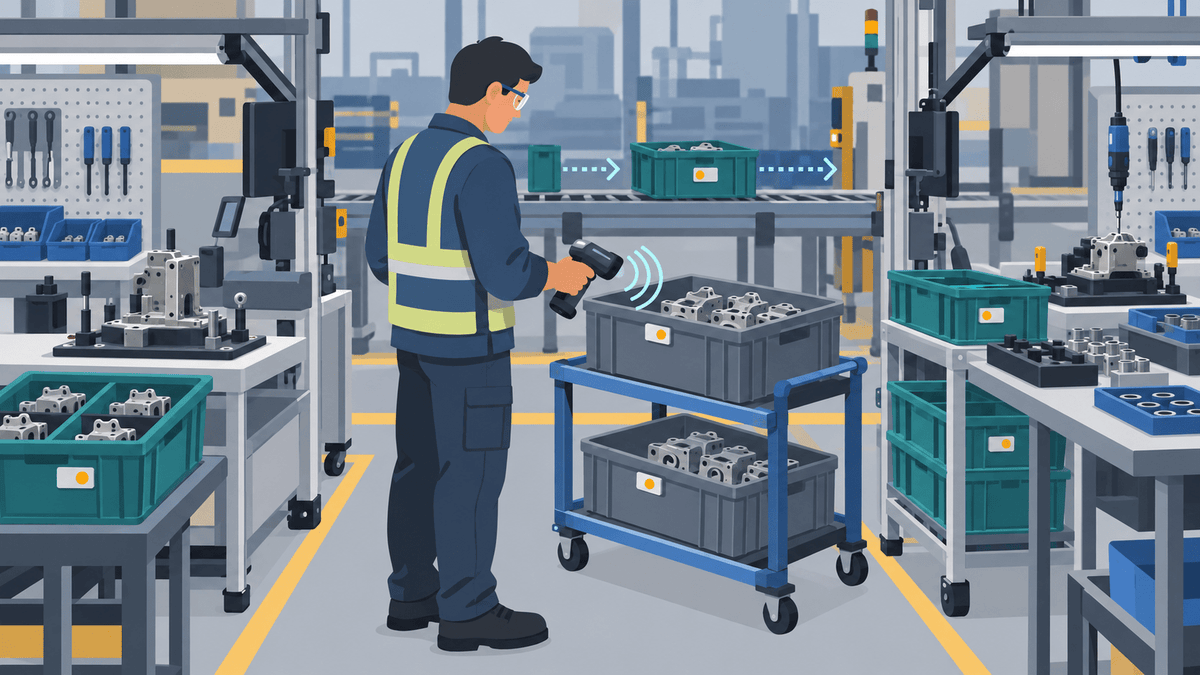
L'RFID UHF aiuta i team manifatturieri a tracciare articoli in lavorazione e contenitori riutilizzabili, assegnando a ogni unità in movimento un'identità univoca e registrando tale identità in eventi di produzione definiti. Questa guida mostra come scegliere il livello di tracciamento, il tipo di tag, il punto di lettura e l'azione del sistema senza considerare ogni lettura del tag come prova che un lavoro sia completato.
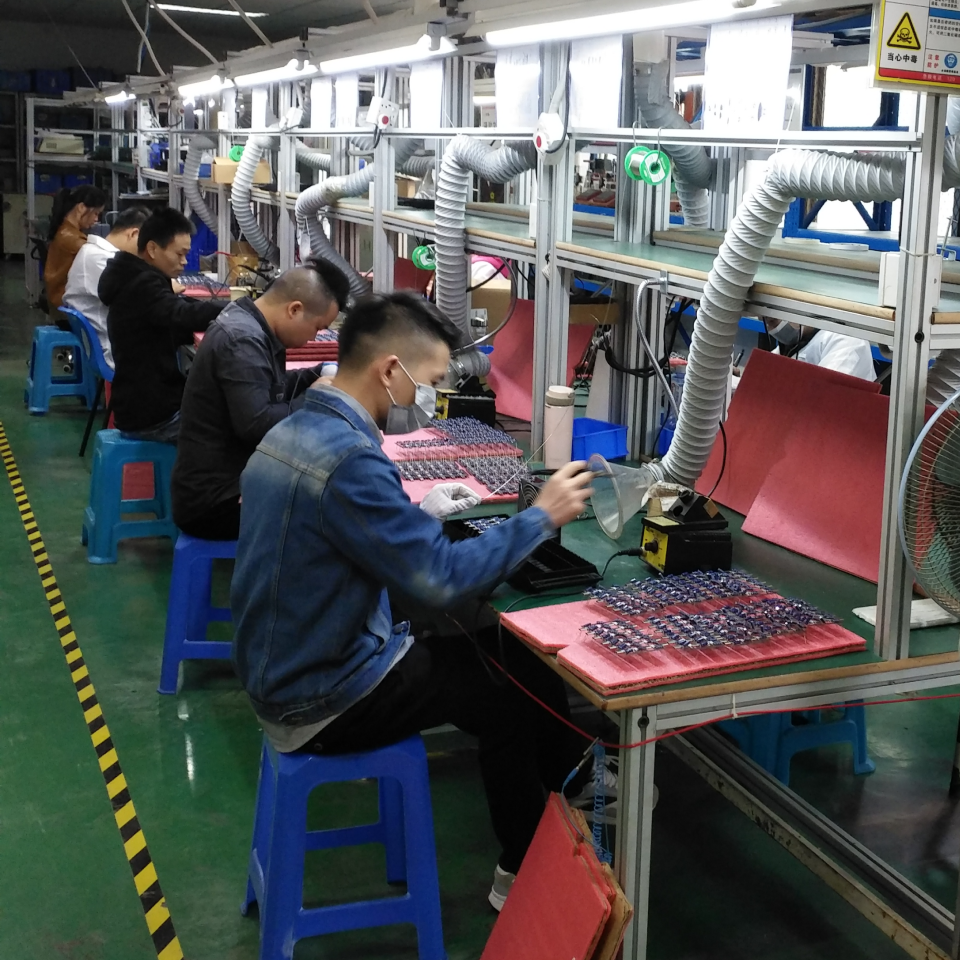
Il flusso di lavoro RFID più efficace segue l'unità che si muove effettivamente attraverso la produzione. Il tuo team potrebbe dover tracciare un componente, un assieme, un ordine di lavoro, una cassetta o un vassoio mentre passa attraverso la preparazione dei kit, la produzione, i controlli qualità, la rilavorazione, l'imballaggio e lo stoccaggio.
Ogni punto di lettura dovrebbe anche rappresentare un evento chiaro. Un lettore può acquisire un'identità, ma è il tuo sistema di produzione a dover decidere cosa significa quella lettura.
È possibile tracciare con RFID UHF articoli in corso di lavorazione e contenitori di produzione?
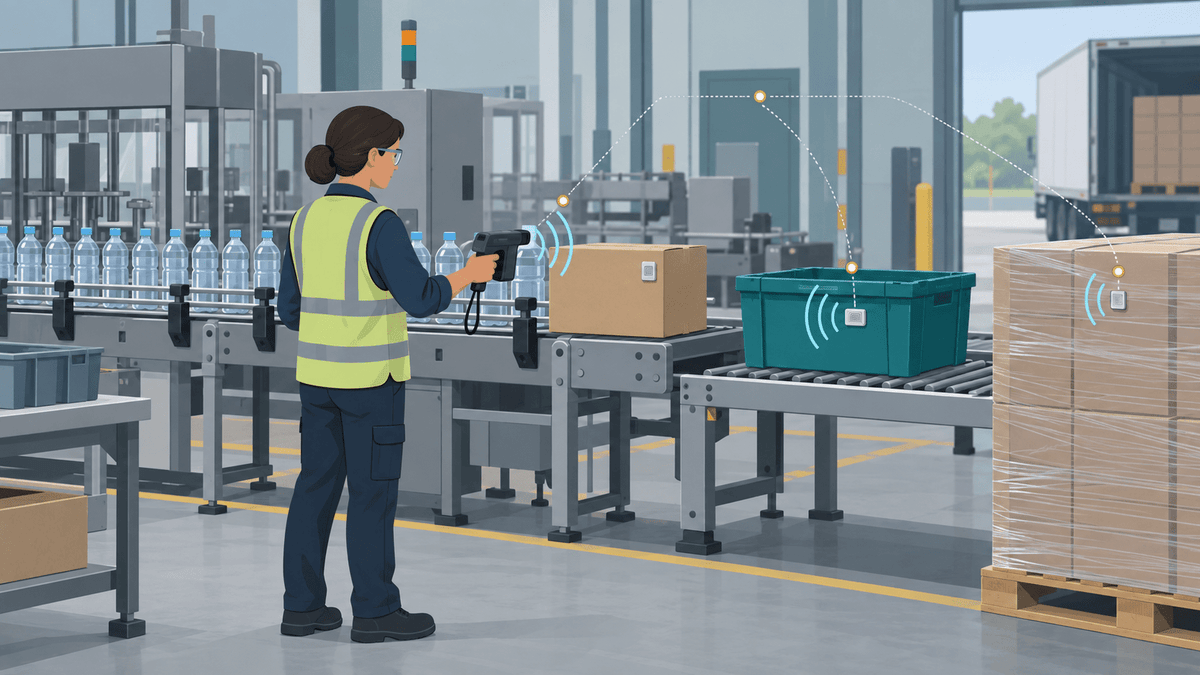
L'RFID UHF può identificare parti, assiemi, supporti per ordini di lavoro, cassette, vassoi e contenitori riutilizzabili in punti pianificati di una linea di produzione. La tecnologia può leggere diversi tag idonei senza che un operatore debba puntare ciascun codice a barre in vista diretta.
Il tuo sistema di produzione attribuisce a ogni lettura RFID il proprio significato di processo. Ad esempio, un lettore presso una stazione di controllo qualità può proporre un evento “controllo qualità avviato”, mentre un lettore in imballaggio può proporre un evento “pronto per l'imballaggio”.
Una singola lettura del tag non dimostra da sola quantità, completamento del processo, stato di qualità o posizione esatta. Il flusso di lavoro dovrebbe combinare l'identità del tag con il lettore o la stazione, l'ora, l'ordine di lavoro, lo stato previsto e qualsiasi conferma richiesta dell'operatore.
Questa differenza è importante perché il tracciamento RFID dei lavori in corso comporta più della semplice applicazione di etichette. Un sistema utile collega quattro decisioni:
- Scegli l'unità fisica che necessita di un'identità.
- Seleziona un tag adatto alla superficie e alle condizioni di processo dell'unità.
- Posiziona un lettore in corrispondenza di un evento di produzione definito.
- Consenti al tuo software di trasformare la lettura verificata nell'azione di registrazione corretta.
Dovresti etichettare il componente, l'assemblaggio, l'ordine di lavoro, il contenitore o il vassoio?
Etichetta l'unità fisica che si sposta autonomamente e necessita di un proprio record di produzione o inventario. Il livello di identità corretto dipende da ciò che gli operatori devono trovare, contare, instradare, verificare o trattenere.
| Livello di tracciamento | Cosa identifica l'etichetta | Quando il livello è adatto | Cosa non dimostra l'etichetta |
|---|---|---|---|
| Componente | L'etichetta identifica un componente. | Il sistema deve seguire ogni componente separatamente. | L'etichetta non dimostra che il componente ha completato un'operazione. |
| Assemblaggio | L'etichetta identifica un assemblaggio in crescita o completato. | Diverse parti si spostano insieme come un'unica unità di produzione. | L'etichetta non dimostra quali parti rimangono all'interno dell'assemblaggio. |
| Ordine di lavoro o foglio di lavorazione | L'etichetta identifica un lavoro di produzione o un supporto documentale. | Il lavoro si sposta tra le stazioni mentre gli articoli fisici restano raggruppati. | L'etichetta non dimostra che ogni articolo previsto viaggia con il documento. |
| Contenitore, vassoio o cassa riutilizzabile | L'etichetta identifica un contenitore. | Gli operatori spostano e restituiscono il contenitore come risorsa riutilizzabile. | L'etichetta non dimostra il contenuto attuale del contenitore. |
| Articolo finito | L'etichetta identifica un'unità completata. | Inventario, imballaggio, assistenza o spedizione richiedono un record articolo separato. | Il tag non dimostra la qualità o lo stato di spedizione dell'articolo. |
L'identità di un contenitore e quella di un articolo risolvono problemi diversi. Il tag di un contenitore indica al sistema quale contenitore ha raggiunto una stazione, mentre i tag degli articoli indicano al sistema quali singoli componenti o articoli finiti hanno risposto.
Alcune linee di produzione utilizzano entrambi i livelli di identità. Il software può collegare gli EPC degli articoli a un EPC del contenitore durante il caricamento, mantenere la relazione durante la fase di processo successiva e rimuovere la relazione quando gli operatori scaricano o riassegnano il contenuto.
Evita di taggare solo una scheda di ordine di lavoro quando il contenitore può separarsi da quella scheda. Altrimenti il sistema seguirà il documento mentre i componenti reali si spostano altrove.
Come monitorare i contenuti variabili nei contenitori di produzione riutilizzabili?
Il tuo sistema dovrebbe assegnare a ogni contenitore riutilizzabile un'identità permanente e aggiornarne i contenuti ogni volta che gli operatori lo caricano, trasferiscono, svuotano o restituiscono. Questo metodo supporta l'RFID per contenitori riutilizzabili nella produzione senza pretendere che il tag di un contenitore rappresenti sempre gli stessi componenti.
Un kit fisso può mantenere una relazione stabile tra il contenitore e gli articoli assegnati. Il tuo sistema dovrebbe comunque verificare tale relazione dopo una riparazione, una carenza, una sostituzione o un riconfezionamento.
Un contenitore con contenuto variabile necessita di una nuova relazione di contenuto a ogni evento di caricamento. L'EPC del contenitore rimane lo stesso, ma gli ID degli articoli collegati, la quantità, l'ordine di lavoro e lo stato del processo possono cambiare.
Un supporto per un singolo articolo può utilizzare una regola più semplice quando contiene sempre un'unità tracciata. Il tuo software può collegare il supporto a tale unità durante il carico e rimuovere il collegamento dopo lo scarico.
Il processo di gestione delle eccezioni deve gestire contenitori vuoti, contenitori parzialmente pieni, articoli imprevisti, tag illeggibili e contenitori che si spostano senza un ordine di lavoro attivo. Gli operatori devono avere un modo rapido per correggere la relazione prima che la stazione successiva la utilizzi.
Questo articolo si concentra sulla relazione produttiva tra articoli, contenitori ed eventi. La nostra guida su tracciamento dell'inventario in contenitori vicino a scaffali metallici copre in modo più dettagliato le letture raggruppate, gli effetti degli scaffali e il posizionamento dei contenitori.
Quali eventi di produzione deve registrare ciascun lettore RFID?
Ciascun lettore RFID deve registrare un evento di produzione denominato o proporre un'azione di registrazione chiara. Una singola posizione del lettore non deve rappresentare silenziosamente più passaggi che gli operatori non possono separare in seguito.
| Punto di produzione | Cosa acquisisce il lettore | Cosa può proporre il sistema | Cosa potrebbe richiedere conferma |
|---|---|---|---|
| Emissione materiali | Il lettore acquisisce il componente emesso, il kit, il contenitore o l'ordine di lavoro. | Il sistema può proporre un evento di emissione associata all'ordine. | Un operatore potrebbe dover confermare quantità e condizioni. |
| Completamento del kit | Il lettore acquisisce il kit completato o il relativo gruppo di articoli. | Il sistema può proporre che il kit sia pronto per la produzione. | Il sistema deve confrontare le identità previste e quelle acquisite. |
| Ingresso in stazione | Il lettore acquisisce l'unità che entra in una zona controllata. | Il sistema può proporre un evento di arrivo alla stazione. | Il flusso di lavoro dovrebbe rifiutare le letture dalle stazioni adiacenti. |
| Completamento dell'operazione | Il lettore rileva l'unità nel punto di completamento. | Il sistema può proporre lo stato successivo del processo. | Un operatore o una macchina potrebbe dover confermare il completamento. |
| Blocco qualità | Il lettore rileva l'unità o il contenitore in blocco. | Il sistema può proporre un evento relativo alla posizione o allo stato di blocco. | Una persona qualificata dovrebbe confermare la decisione sulla qualità. |
| Trasferimento per rilavorazione | Il lettore rileva l'unità che entra in rilavorazione. | Il sistema può proporre un evento di instradamento della rilavorazione. | Il flusso di lavoro dovrebbe confermare il motivo corretto e l'ordine di lavoro. |
| Completamento dell'imballaggio | Il lettore rileva l'articolo, la confezione o il contenitore. | Il sistema può proporre un evento di imballaggio. | Il sistema dovrebbe confrontare l'identità rilevata con l'ordine. |
| Trasferimento dell'articolo finito | Il lettore rileva l'unità completata in uscita dalla produzione. | Il sistema può proporre un trasferimento al magazzino dei prodotti finiti. | Il processo aziendale dovrebbe confermare l'accettazione e la quantità. |
| Restituzione del contenitore vuoto | Il lettore rileva il contenitore o il vassoio restituito. | Il sistema può proporre uno stato vuoto e disponibile. | Un operatore potrebbe dover confermare che il contenitore è vuoto e utilizzabile. |
La posizione del lettore deve corrispondere all'azione fisica. Un lettore all'ingresso della stazione deve rilevare un'unità quando entra in quella stazione, mentre un lettore nell'area di imballaggio deve rilevare l'articolo o il contenitore all'interno dell'area di imballaggio controllata.
Il software deve memorizzare sufficiente contesto per spiegare ogni evento. Un record utile include EPC, ID articolo o contenitore, lettore o stazione, data e ora, ordine di lavoro, stato previsto, stato successivo proposto e stato delle eccezioni.
Quale tag RFID UHF è adatto ad articoli di produzione, contenitori e supporti metallici?
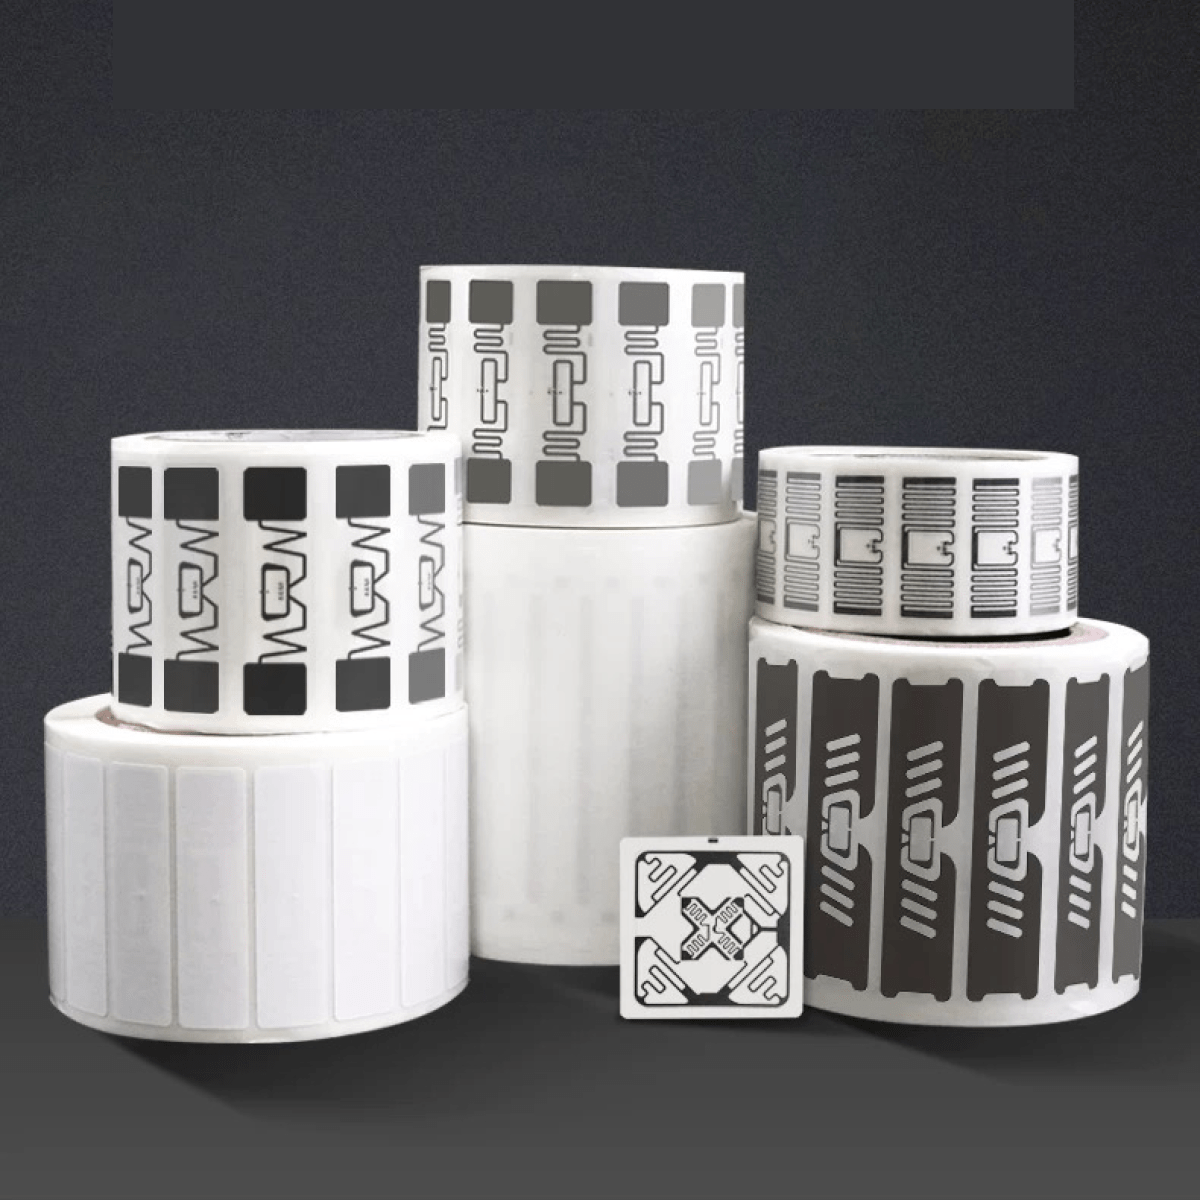
Selezionare ciascun tag RFID UHF in base alla superficie di montaggio, allo spazio disponibile per l'etichetta, alla manipolazione, all'umidità, al calore e al percorso del lettore. Una singola etichetta generica per la produzione non può coprire ogni componente, contenitore, supporto metallico e condizione di processo.
| Tag | Ruolo pratico iniziale | Formato verificato | A cosa deve ancora rispondere il tuo test |
|---|---|---|---|
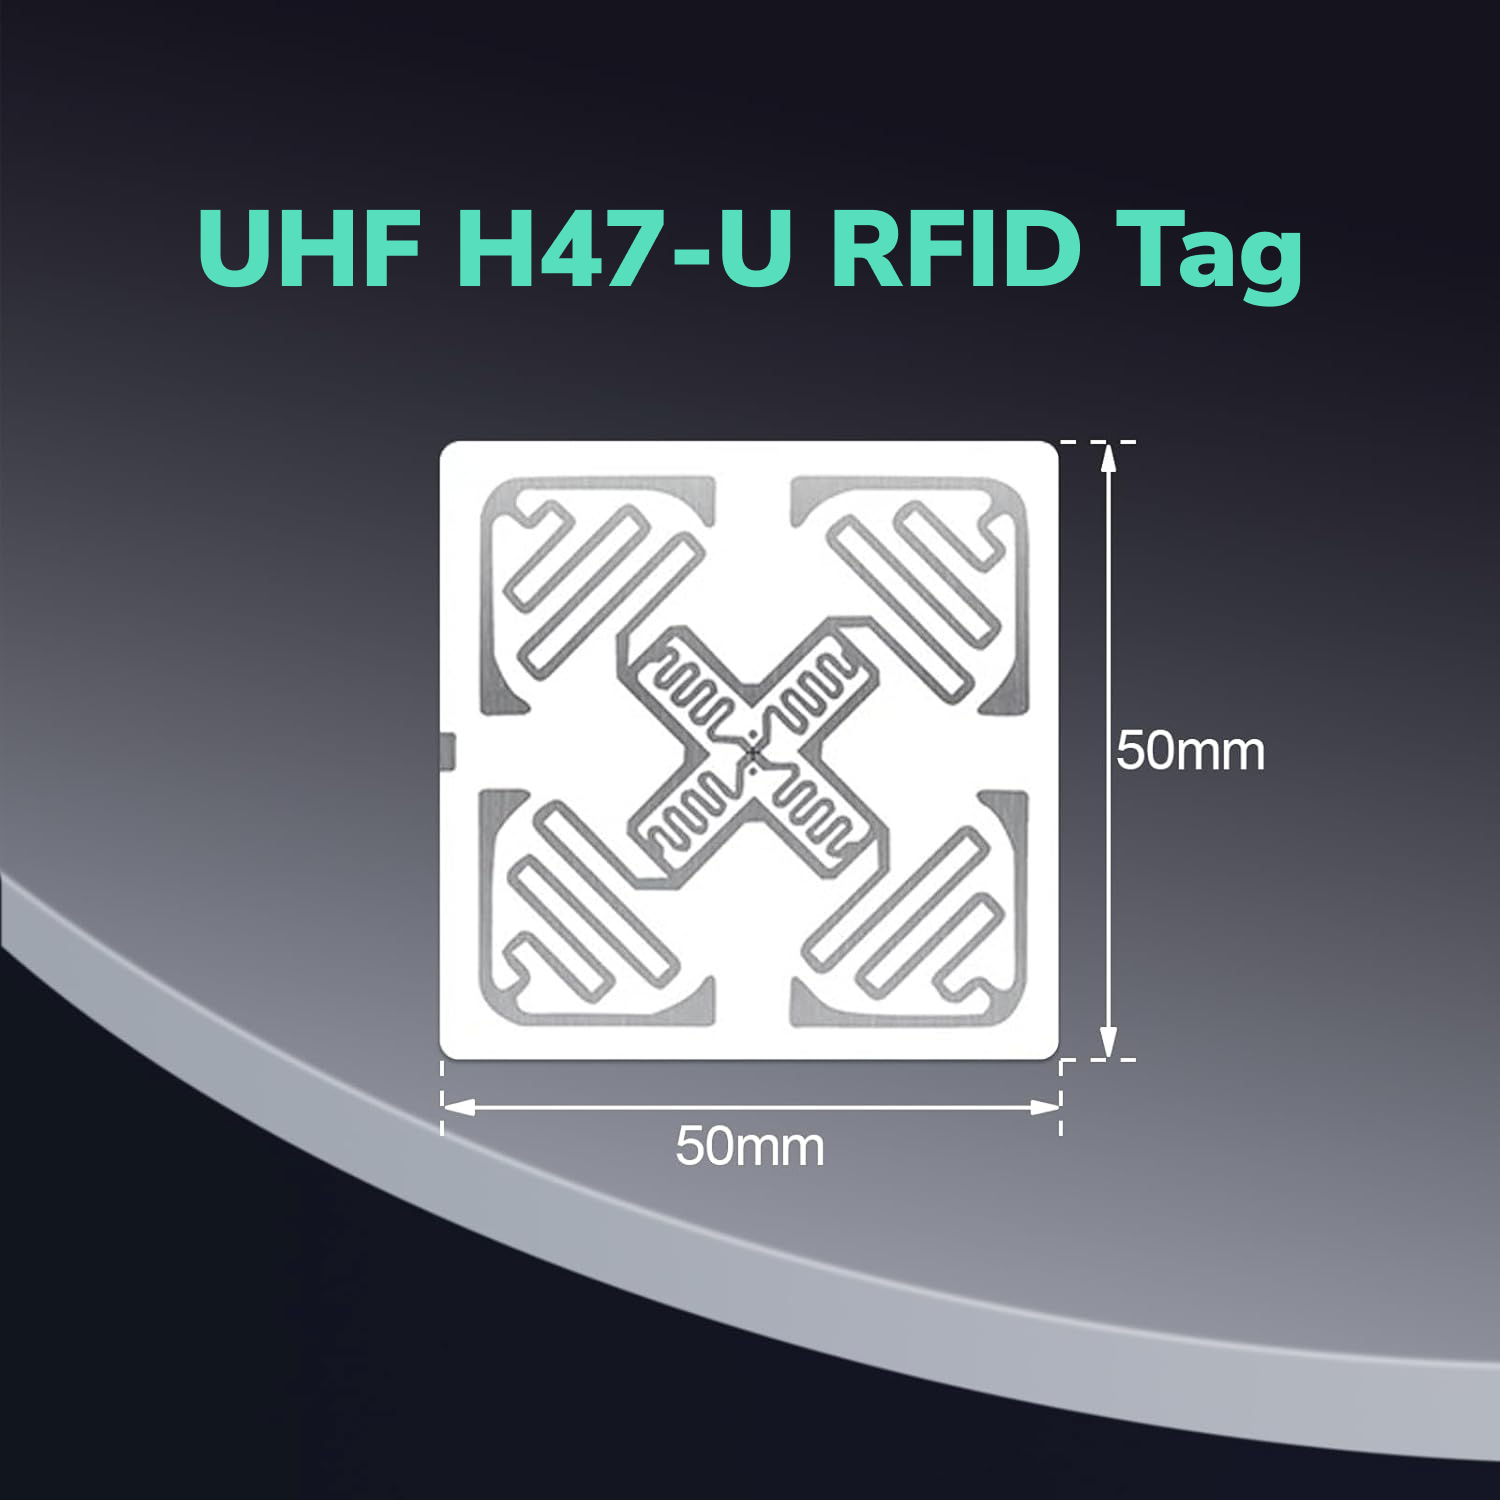
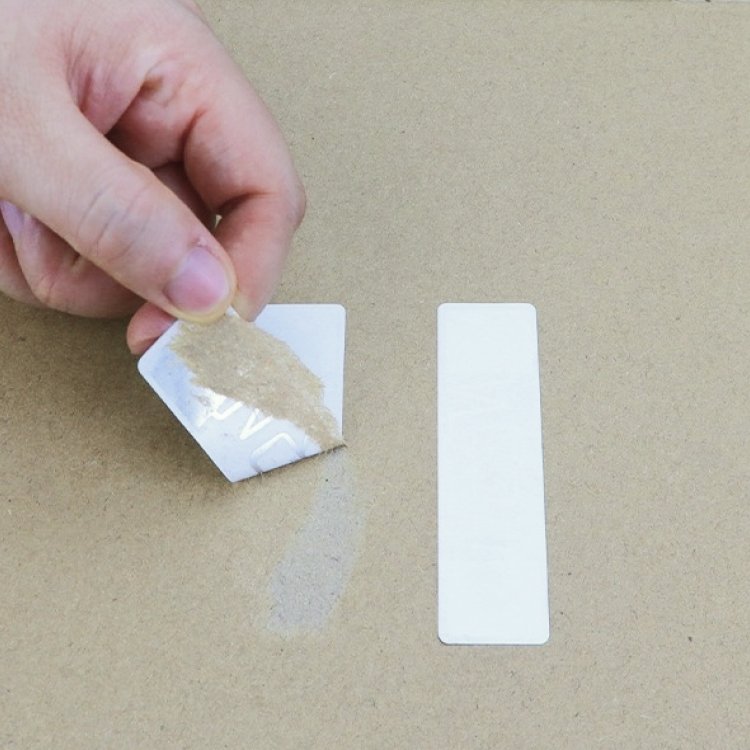
| Adesivo RFID UHF stampabile H47U | Usare H47U come base stampabile per superfici non metalliche, adatta a contenitori, vassoi, supporti e imballaggi in plastica idonei. | H47U misura 50 mm × 50 mm. | Il tuo test deve verificare contenuto, posizionamento, protezione, orientamento, lettore e ambiente. |
| Inlay RFID UHF stampabile 9662 | Usare 9662 quando un'etichetta stretta in carta patinata si adatta a un idoneo supporto per ordini di lavoro, imballaggio o contenitore non metallico. | 9662 misura 73 mm × 20 mm e ha una superficie stampabile. | Il tuo test deve verificare l'adattamento alla superficie, la protezione dell'etichetta, la stampa, il posizionamento e la zona di lettura reale. |
| Tag RFID UHF on-metal PF6025 | Usare PF6025 quando il tag deve essere applicato direttamente a un idoneo componente metallico, supporto, rastrelliera o apparecchiatura. | La PF6025 misura 60 mm × 25 mm × 1,2 mm e utilizza una costruzione on-metal impermeabile e stampabile. | Il test deve verificare spazio, curvatura, fissaggio, impatto, orientamento e presenza di metallo nelle vicinanze. |
| Etichetta UHF PET7018 impermeabile e stampabile | Utilizza PET7018 su contenitori non metallici esposti adatti quando il flusso di lavoro richiede la sua struttura PET impermeabile. | PET7018 misura 73 mm × 21 mm e dispone di una superficie stampabile. | Il test deve verificare pulizia, prodotti chimici, abrasione, calore, curvatura, energia superficiale e fissaggio. |
| Famiglia di tag UHF anti-metal PCB per alte temperature | Utilizza la famiglia per alte temperature solo dopo aver definito l'intero processo termico e di montaggio. | La famiglia di prodotti comprende diverse costruzioni. | Il test deve confermare temperatura, durata, cicli, pressione, umidità, prodotti chimici e superficie di montaggio. |
Il nostro tag H47U ha una portata di lettura fino a 6 m, e il nostro tag 9662 ha una portata di lettura fino a 8 m. La distanza effettiva può variare in base a lettore, antenna, superficie, orientamento, contenuto, quantità di tag e ambiente.
Il nostro tag PF6025 ha una portata di lettura fino a 5 m, e il nostro tag PET7018 ha una portata di lettura fino a 12 m. Considera ogni valore come riferimento di prodotto e testa il tag candidato sull'oggetto reale con la configurazione effettiva del lettore.
Una struttura impermeabile non dimostra automaticamente la resistenza a lavaggi, prodotti chimici, abrasione o calore. Una famiglia di prodotti per alte temperature richiede inoltre una verifica a livello di modello prima che il tuo team sottoponga un tag a un processo reale.
La nostra guida all'inventario PCB copre piccole schede in sacchetti ESD, contenitori in plastica e scaffalature metalliche. Questa guida alla produzione si concentra sull'identità WIP, sui contenitori riutilizzabili, sugli eventi di produzione e sui record di sistema.
Dove collocare i tag RFID su parti e contenitori riutilizzabili?
Posiziona ogni tag RFID in una posizione ripetibile e protetta che sia rivolta verso il percorso previsto del lettore. Un posizionamento coerente rende il risultato più facile da confrontare tra operatori, stazioni, turni e carichi dei contenitori.
La parete esterna di un contenitore può offrire al lettore un percorso radio più chiaro e ai lavoratori un punto di ispezione facile. Una tasca protettiva per l'etichetta può ridurre l'usura, ma il suo materiale e la sua posizione possono cambiare il risultato.
Un supporto per ordini di lavoro può contenere un'etichetta stampabile quando rimane con l'unità fisica. Il tuo processo dovrebbe impedire che il supporto si separi dalle parti o dall'assemblaggio che rappresenta.
Un supporto metallico necessita di un tag on-metal progettato appositamente quando l'etichetta tocca direttamente il metallo. La nostra guida ai tag RFID UHF su superfici metalliche spiega perché un inlay standard e un tag on-metal si comportano in modo diverso.
Il test di posizionamento dovrebbe utilizzare contenitori sia vuoti sia pieni, da soli e raggruppati, e ruotati secondo gli angoli tipici della produzione. Il test dovrebbe includere anche mani, carrelli, utensili, telai metallici, liquidi e oggetti taggati nelle vicinanze che compaiono nel flusso di lavoro reale.
La guida pratica su RAIN RFID spiega come materiali, orientamento dei tag, numero di tag, persone, frequenza e ambiente circostante possano influire su una zona di lettura. Testare il sistema completo nell'ambiente previsto anziché affidarsi solo al raggio di riferimento di un tag.
Lettore portatile, postazione di lavoro, trasportatore o portale: quale si adatta all'evento di produzione?
Scegliere il lettore in base a un evento di produzione anziché scegliere l'hardware solo in base alla portata massima. Ogni metodo di lettura offre all'operatore e al software un diverso livello di controllo.
| Metodo di lettura | Il metodo è adatto a questa attività | Il team deve controllare questo rischio |
|---|---|---|
| Lettore palmare | Un lettore portatile supporta controlli delle eccezioni, ricerche, verifiche e controlli flessibili delle postazioni. | Il percorso dell'operatore, la distanza, l'angolo e le letture nelle vicinanze possono cambiare da un ciclo all'altro. |
| Postazione da tavolo o di messa in servizio | Un lettore da tavolo supporta la codifica dei tag, il collegamento articolo-contenitore e la verifica controllata. | La postazione deve evitare di rilevare materiale taggato al di fuori dell'area di lavoro. |
| Postazione fissa | Una postazione fissa supporta eventi ripetibili di ingresso in postazione, completamento, sospensione o imballaggio. | Le antenne devono distinguere l'azione prevista dall'attività di produzione nelle vicinanze. |
| Lettore per trasportatore | Un lettore per trasportatore supporta il movimento ripetuto attraverso un unico percorso controllato. | Velocità, spaziatura, orientamento, schermatura e densità dei tag possono influire sul risultato. |
| Lettore per portale | Un lettore per portale supporta il movimento di contenitori o articoli attraverso un'unica porta o corsia. | Il lettore deve controllare i tag che sostano accanto al portale o si spostano attraverso un'altra corsia. |
Una zona di lettura più ampia non crea sempre un evento di produzione migliore. La potenza massima può catturare parti, contenitori o ordini di lavoro dalla postazione successiva e creare registrazioni che sembrano valide finché qualcuno non verifica il flusso fisico.
Il tuo piano di qualificazione dovrebbe registrare l'area operativa, il lettore, le antenne, la potenza, la velocità degli articoli, la spaziatura, l'orientamento, l'output del software, i cavi, la protezione e le letture in zone indesiderate. Il piano dovrebbe anche indicare quale conferma umana o della macchina completa l'evento quando una lettura RFID grezza non è sufficiente.
Come dovrebbe collegarsi l'RFID a un MES, ERP o sistema di inventario?
Il tuo software dovrebbe usare ogni Electronic Product Code, o EPC, come chiave di ricerca per un'identità fisica. Il sistema di esecuzione della produzione (MES), il sistema di pianificazione delle risorse aziendali (ERP) o l'applicazione di inventario dovrebbero conservare l'articolo, il contenitore, l'ordine di lavoro, la quantità, lo stato del processo e la cronologia.
Lo GS1 EPC Tag Data Standard definisce strutture EPC standardizzate e i dati trasportati sui tag RFID RAIN codificati EPC. Un progetto di produzione a ciclo chiuso non necessita sempre di un identificatore GS1, ma ogni progetto necessita di una struttura di identità univoca e documentata.
Il tuo flusso di dati può seguire un percorso semplice:
- Il tag RFID fornisce l'EPC.
- Il lettore acquisisce l'EPC in una postazione definita.
- Il livello di filtraggio rimuove le letture ripetute o indesiderate.
- L'applicazione di produzione verifica l'EPC rispetto all'ordine di lavoro e allo stato previsti.
- L'applicazione propone o registra l'azione di produzione verificata.
Il tuo sistema dovrebbe tenere le letture grezze ripetute separate dagli eventi di business. Dieci risposte dallo stesso tag non significano che dieci pezzi siano entrati nella stazione.
Lo standard GS1 EPCIS fornisce alle aziende un modello opzionale per condividere eventi di visibilità tra applicazioni. Un evento EPCIS può descrivere cosa è successo, quando è successo, dove è successo e perché, ma una semplice linea a ciclo chiuso potrebbe non aver bisogno di tale architettura.
Il tuo piano di integrazione dovrebbe partire dall'evento di business e dal percorso di importazione, esportazione o API disponibile nel sistema attuale. Il piano non dovrebbe dare per scontata la compatibilità con uno specifico prodotto MES, ERP, lettore o middleware finché il progetto non lo verifica.
Come si controllano le letture mancate e le letture dalla stazione sbagliata?
Modella ogni zona di lettura attorno a una singola azione di produzione e indaga ogni eccezione significativa prima di modificare un ordine di lavoro, un record di inventario o un record di qualità. L'elenco delle eccezioni dovrebbe separare le identità mancate, sconosciute, duplicate, inattese e delle zone adiacenti.
Una lettura mancata significa che un EPC previsto non è comparso durante l'evento. La causa può includere la posizione del tag, la schermatura, i danni, l'orientamento, la temporizzazione, il percorso del lettore o un articolo che non è mai entrato nella zona.
Una lettura inattesa significa che un EPC valido è comparso nell'evento sbagliato. La causa può includere potenza eccessiva, un diagramma di antenna ampio, energia riflessa, una cassa con tag nelle vicinanze o traffico di produzione accanto alla stazione.
Un EPC sconosciuto significa che il lettore ha acquisito un tag che il sistema non riesce ad abbinare. Metti in quarantena o rivedi quell'identità invece di consentirgli di creare automaticamente un nuovo record di produzione.
Una mappatura duplicata significa che due record utilizzano lo stesso EPC. Il tuo processo dati dovrebbe fermare l'evento e correggere il conflitto di identità prima che uno dei due record proceda.
Modifica una variabile alla volta durante la messa a punto. Posizione dell'antenna, potenza del lettore, schermatura, posizionamento del tag, spaziatura dei contenitori e temporizzazione del software producono indicazioni più chiare quando li regoli separatamente.
Il controllo finale dovrebbe ripetere il flusso di lavoro con operatori, turni, velocità, mix di articoli e carichi di contenitori normali. Un singolo passaggio riuscito non può dimostrare se l'evento di produzione rimarrà ripetibile.
Un progetto pilota RFID UHF pratico per una linea di produzione
Sperimenta un articolo o una famiglia di contenitori e un evento di produzione prima di aggiungere altre stazioni o linee di produzione. Un progetto pilota mirato rende più facile separare i problemi di tag, lettore, software e processo.
- Definisci un evento, come l'ingresso in stazione, il blocco qualità o il reso del contenitore vuoto.
- Scegli se l'identità segue un pezzo, un assemblaggio, un ordine di lavoro, una cassa, un vassoio o un articolo finito.
- Mappa ogni relazione articolo-contenitore e contenitore-ordine di lavoro.
- Raggruppa le superfici reali, gli spazi per le etichette, il calore, l'umidità, le sostanze chimiche e le condizioni di movimentazione.
- Seleziona il più piccolo insieme utile di candidati tag per quei gruppi.
- Codifica e verifica un EPC univoco per ogni unità campione.
- Collega ogni EPC al corretto record di produzione o inventario.
- Stabilisci una baseline semplice lontano da stazioni vicine e materiali difficili.
- Esegui l'evento reale a velocità, spaziatura, orientamento e densità di tag normali.
- Aggiungi le condizioni difficili, inclusi contenitori pieni, metallo nelle vicinanze, persone, liquidi e tag adiacenti.
- Esamina le identità mancate, indesiderate, sconosciute e duplicate prima di modificare i record aziendali.
- Ispeziona il fissaggio e le condizioni del tag dopo la normale movimentazione o l'esposizione al processo.
- Ripeti l'evento con operatori o turni diversi.
I tuoi criteri di superamento devono corrispondere all'evento che il pilota deve supportare. I tag previsti devono comparire all'interno della zona pianificata, le letture indesiderate devono rimanere sotto controllo, le relazioni articolo-contenitore-ordine di lavoro devono rimanere corrette e i lavoratori devono disporre di un percorso di eccezione utilizzabile.
Il tuo piano di misurazione può confrontare manodopera, rilavorazioni, tempo di ricerca e differenze di inventario con il processo attuale. Il pilota deve registrare il risultato osservato senza promettere risparmi, ritorno sull'investimento o prestazioni dell'intera linea prima che esistano le prove.
Scegli campioni RFID UHF per il tuo work-in-process e i tuoi contenitori
TagtixRFID può preparare un mix mirato di campioni UHF quando ci dici cosa si muove attraverso la produzione, dove sarà posizionato il tag, come il contenitore si rapporta al suo contenuto e quale evento il lettore deve registrare. Un test su articoli reali ti aiuta a confrontare solo i percorsi dei tag che corrispondono alla tua superficie, movimentazione, punto di lettura e obiettivo di produzione prima di ordinare in volume.
Richiedi campioni gratuiti di tag UHF per la produzione
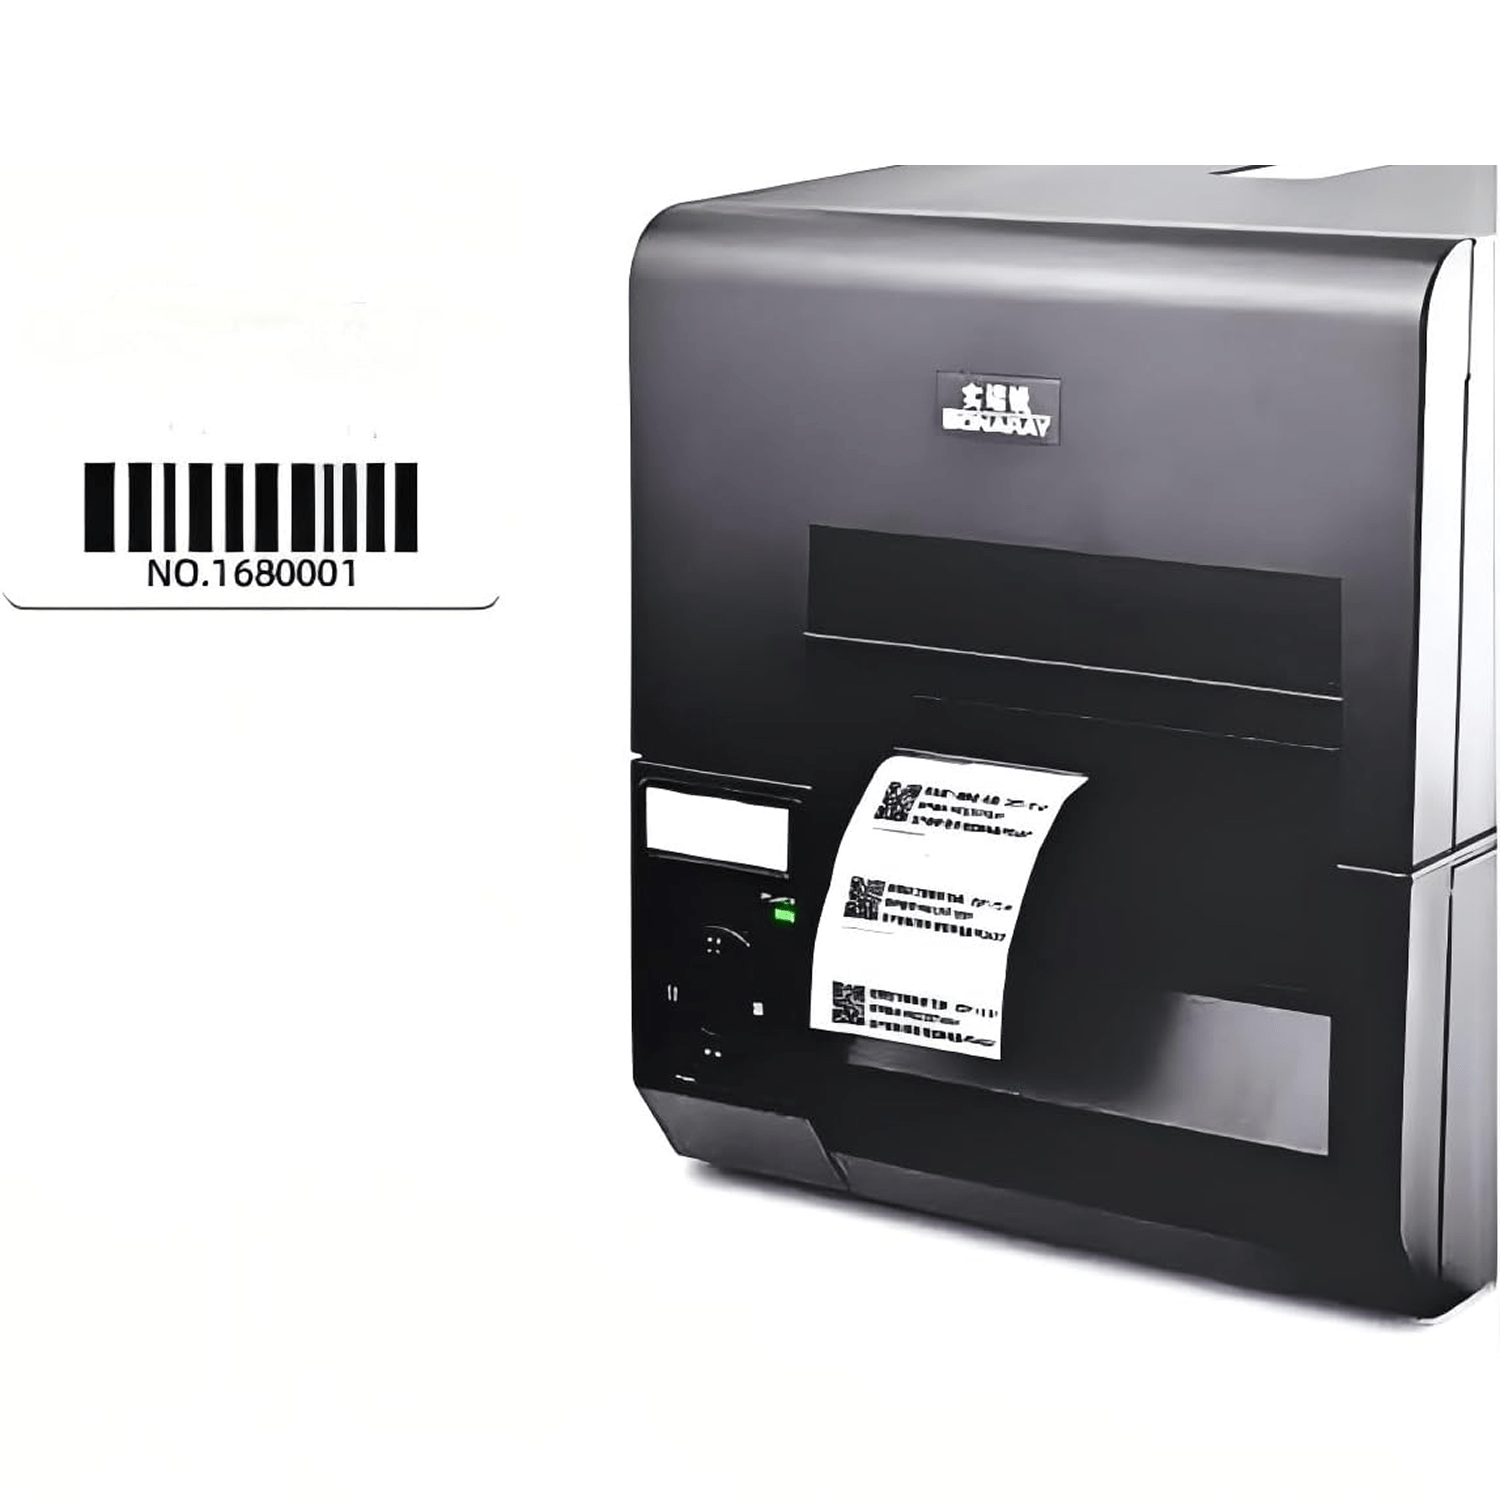
Possiamo includere etichette stampabili per superfici non metalliche, un'opzione candidata per superfici metalliche, una soluzione in PET impermeabile o una soluzione per alte temperature quando il tuo processo lo richiede. Possiamo anche discutere di codici a barre stampati, numeri articolo, loghi ed EPC univoci per il flusso di lavoro dei campioni.
Il breve modulo di richiesta chiede lo scopo del tracciamento e il tuo ruolo nel progetto. Possiamo raccogliere via email i dettagli su articolo, contenitore, superficie, calore, umidità, lettore, stampa e MES o ERP dopo l'invio.
I campioni di tag UHF sono gratuiti; paghi solo le spese di spedizione.