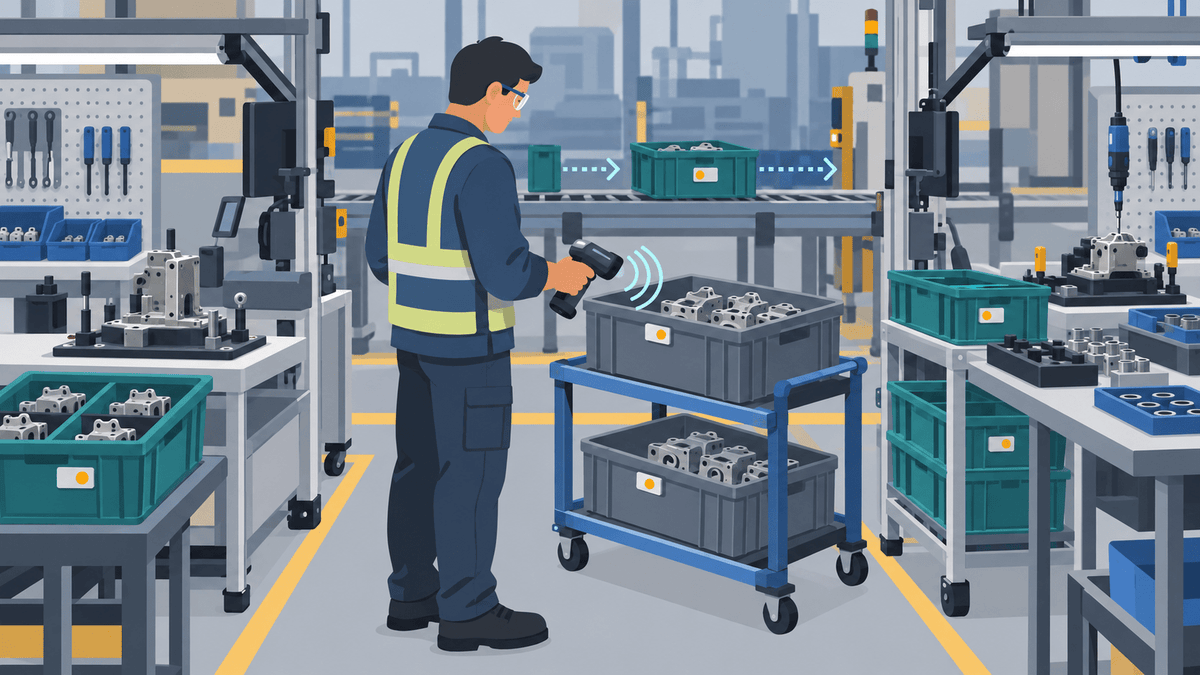
UHF RFID hjälper tillverkningsteam att spåra artiklar under arbete och återanvändbara behållare genom att ge varje rörlig enhet en unik identitet och registrera den identiteten vid definierade produktionstillfällen. Den här guiden visar hur du väljer rätt spårningsnivå, taggtyp, läsarpunkt och systemåtgärd utan att betrakta varje taggläsning som bevis på att ett jobb är slutfört.
Det starkaste RFID-arbetsflödet följer den enhet som faktiskt rör sig genom produktionen. Ditt team kan behöva spåra en del, en sammansättning, en arbetsorder, en låda eller en bricka när den rör sig genom plockning, produktion, kvalitetskontroller, omarbete, packning och lagring.
Varje läsarpunkt bör också representera en tydlig händelse. En läsare kan fånga en identitet, men ditt tillverkningssystem måste avgöra vad den läsningen betyder.
Kan UHF RFID spåra artiklar under arbete och produktionsbehållare?
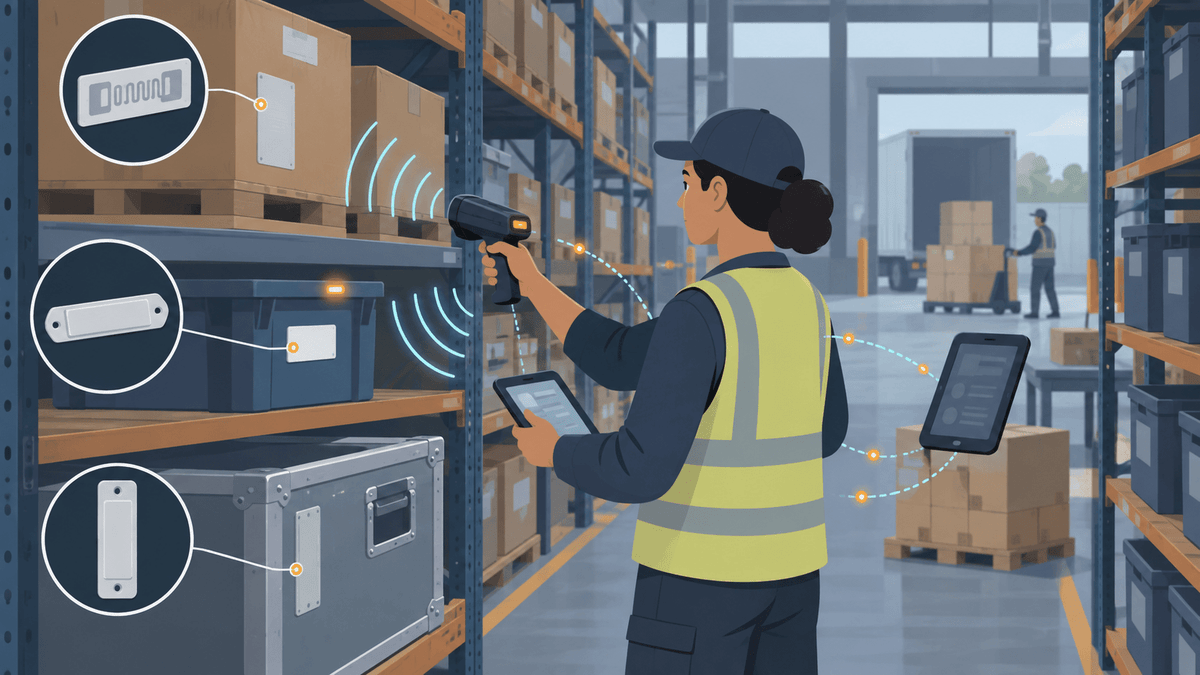
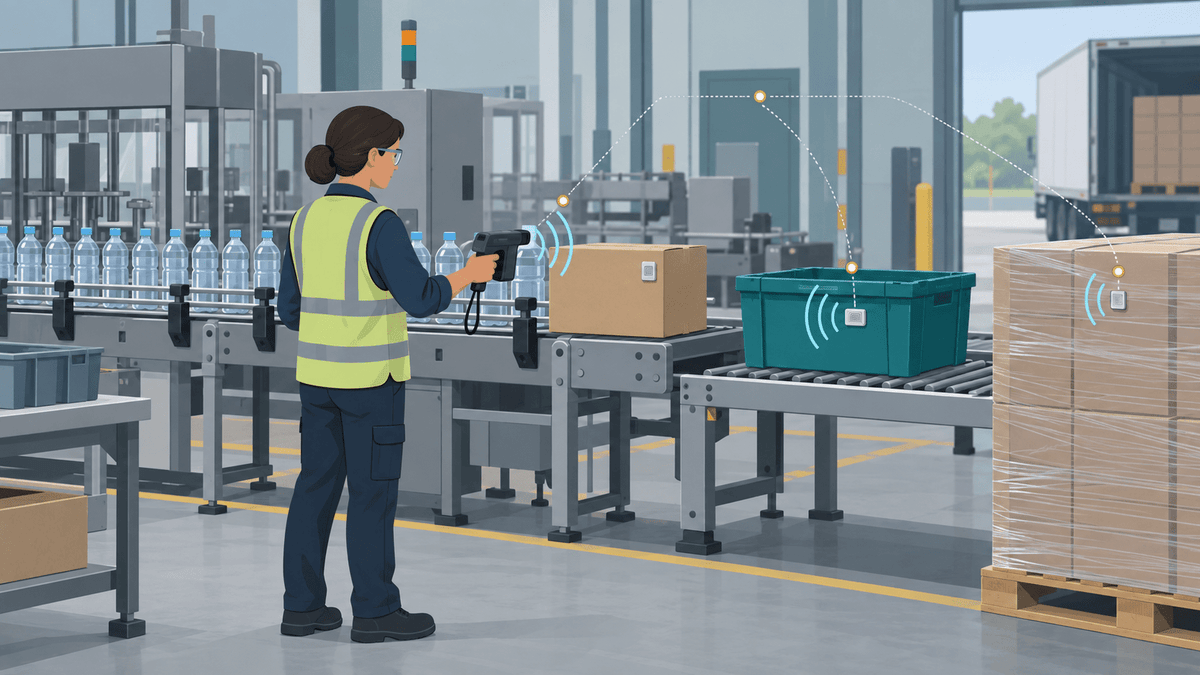
UHF RFID kan identifiera taggade delar, sammansättningar, arbetsorderbärare, lådor, brickor och återanvändbara behållare vid planerade punkter på en tillverkningslinje. Tekniken kan läsa flera lämpliga taggar utan att en arbetare behöver rikta in sig mot varje streckkod i direkt sikt.
Ditt tillverkningssystem ger varje RFID-läsning dess processbetydelse. Till exempel kan en läsare vid en kvalitetsstation föreslå en händelse för ”kvalitetskontroll påbörjad”, medan en läsare vid packning kan föreslå en händelse för ”klar för packning”.
En taggläsning bevisar inte i sig kvantitet, processens slutförande, kvalitetsstatus eller exakt plats. Ditt arbetsflöde bör kombinera taggens identitet med läsaren eller stationen, tid, arbetsorder, förväntat tillstånd och eventuell nödvändig operatörsbekräftelse.
Denna skillnad är viktig eftersom RFID-spårning av artiklar under arbete innebär mer än att sätta på etiketter. Ett användbart system kopplar samman fyra beslut:
- Välj den fysiska enhet som behöver en identitet.
- Välj en tagg som passar enhetens yta och processförhållanden.
- Placera en läsare vid en definierad produktionhändelse.
- Låt din programvara omvandla den granskade avläsningen till rätt åtgärd i posten.
Ska du tagga delen, sammansättningen, arbetsordern, lådan eller brickan?
Tagga den fysiska enhet som rör sig självständigt och behöver en egen produktions- eller lagerpost. Rätt identitetsnivå beror på vad arbetarna behöver hitta, räkna, dirigera, verifiera eller hålla.
| Spårningsnivå | Vad taggen identifierar | När nivån passar | Vad taggen inte bevisar |
|---|---|---|---|
| Del | Taggen identifierar en komponent. | Systemet måste följa varje komponent separat. | Taggen bevisar inte att delen har genomfört en operation. |
| Montering | Taggen identifierar en sammansättning som växer eller är klar. | Flera delar rör sig tillsammans som en produktionsenhet. | Taggen bevisar inte vilka delar som finns kvar i sammansättningen. |
| Arbetsorder eller följesedel | Taggen identifierar ett produktionsjobb eller en dokumentbärare. | Jobbet flyttas mellan stationer medan de fysiska objekten hålls grupperade. | Taggen bevisar inte att varje förväntat objekt följer med dokumentet. |
| Låda, bricka eller återanvändbar behållare | Taggen identifierar en bärare. | Arbetarna flyttar och returnerar behållaren som en återanvändbar tillgång. | Taggen bevisar inte behållarens aktuella innehåll. |
| Färdig artikel | Taggen identifierar en färdig enhet. | Lager, packning, service eller leverans behöver en separat artikelpost. | Taggen bevisar inte artikelns kvalitet eller leveransstatus. |
En lådidentitet och en artikelidentitet löser olika problem. En lådtagg talar om för systemet vilken behållare som nådde en station, medan artikeltaggar talar om för systemet vilka enskilda delar eller färdiga artiklar som svarade.
Vissa produktionslinjer använder båda identitetsnivåerna. Programvaran kan koppla artikel-EPC:er till en låd-EPC vid lastning, behålla relationen genom nästa processteg och ta bort relationen när arbetarna lastar av eller omfördelar innehållet.
Undvik att endast tagga ett arbetsorderekort när lådan kan separeras från kortet. Annars följer systemet dokumentet medan de faktiska delarna flyttas någon annanstans.
Hur bör du spåra föränderligt innehåll i återanvändbara produktionsbehållare?
Ditt system bör ge varje återanvändbar behållare en permanent identitet och uppdatera dess innehåll när arbetarna lastar, flyttar, tömmer eller returnerar den. Denna metod stöder RFID för återanvändbara behållare inom tillverkning utan att låtsas att en behållartagg alltid representerar samma delar.
Ett fast kit kan behålla en stabil relation mellan behållaren och dess tilldelade artiklar. Ditt system bör ändå verifiera relationen efter en reparation, brist, ersättning eller ompackning.
En låda med föränderligt innehåll behöver en ny innehållsrelation vid varje lastningstillfälle. Låd-EPC:n förblir densamma, men de länkade artikel-ID:na, kvantiteten, arbetsordern och processtillståndet kan ändras.
En transportör med en plats kan använda en enklare regel när transportören alltid håller en spårad enhet. Din programvara kan koppla transportören till den enheten vid lastning och rensa kopplingen efter lossning.
Din undantagsprocess bör hantera tomma lådor, delvis fyllda lådor, oväntade artiklar, oläsbara taggar och behållare som flyttas utan en aktuell arbetsorder. Arbetarna behöver ett snabbt sätt att korrigera relationen innan nästa station använder den.
Den här artikeln fokuserar på produktionsrelationen mellan artiklar, behållare och händelser. Vår guide till lageruppföljning i lådor nära metallställ täcker grupperade avläsningar, hylleffekter och lådplacering mer i detalj.
Vilka tillverkningshändelser bör varje RFID-läsare registrera?
Varje RFID-läsare bör registrera en namngiven produktionshändelse eller föreslå en tydlig registreringsåtgärd. En enskild läsarposition bör inte tyst representera flera steg som arbetarna inte kan separera senare.
| Produktionspunkt | Vad läsaren fångar | Vad systemet kan föreslå | Vad som kan behöva bekräftas |
|---|---|---|---|
| Materialutgivning | Läsaren fångar den utgivna delen, satsen, lådan eller arbetsordern. | Systemet kan föreslå en utgivning-till-order-händelse. | En arbetare kan behöva bekräfta kvantitet och skick. |
| Satsens slutförande | Läsaren fångar den slutförda satsen eller dess artikelgrupp. | Systemet kan föreslå att satsen är redo för produktion. | Systemet bör jämföra förväntade och fångade identiteter. |
| Stationens inträde | Läsaren fångar enheten som går in i en kontrollerad zon. | Systemet kan föreslå en händelse för ankomst till station. | Arbetsflödet bör avvisa läsningar från närliggande stationer. |
| Slutförande av operation | Läsaren registrerar enheten vid slutförandepunkten. | Systemet kan föreslå nästa processtillstånd. | En operatör eller maskin kan behöva bekräfta slutförandet. |
| Kvalitetsspärr | Läsaren registrerar den spärrade enheten eller behållaren. | Systemet kan föreslå en händelse för spärrplats eller spärrstatus. | En kvalificerad person bör bekräfta kvalitetsbeslutet. |
| Överföring till omarbetning | Läsaren registrerar enheten som går in i omarbetning. | Systemet kan föreslå en händelse för omarbetningsrouting. | Arbetsflödet bör bekräfta rätt orsak och arbetsorder. |
| Slutförande av packning | Läsaren registrerar artikeln, förpackningen eller behållaren. | Systemet kan föreslå en packningshändelse. | Systemet bör jämföra den registrerade identiteten med ordern. |
| Överföring av färdig artikel | Läsaren registrerar den färdiga enheten som lämnar produktionen. | Systemet kan föreslå en överföring till färdigvarulager. | Affärsprocessen bör bekräfta mottagande och kvantitet. |
| Retur av tom behållare | Läsaren registrerar den återlämnade lådan eller brickan. | Systemet kan föreslå ett tillstånd som tom och tillgänglig. | En arbetare kan behöva bekräfta att behållaren är tom och användbar. |
Läsarens placering bör matcha den fysiska åtgärden. En läsare vid stationsingången bör registrera en enhet när den anländer till stationen, medan en packläsare bör registrera artikeln eller behållaren inne i det kontrollerade packområdet.
Programvaran bör lagra tillräckligt med kontext för att förklara varje händelse. En användbar post innehåller EPC, artikel- eller behållar-ID, läsare eller station, tidsstämpel, arbetsorder, förväntat tillstånd, föreslaget nästa tillstånd och undantagsstatus.
Vilken UHF RFID-tagg passar produktionsartiklar, lådor och metallfixturer?
Välj varje UHF RFID-tagg utifrån monteringsytan, tillgängligt etikettutrymme, hantering, fukt, värme och läsarens väg. En allmän tillverkningsetikett kan inte täcka alla delar, lådor, metallfixturer och processförhållanden.
| Tagg | Praktisk startroll | Verifierat format | Vad ditt test fortfarande behöver besvara |
|---|---|---|---|
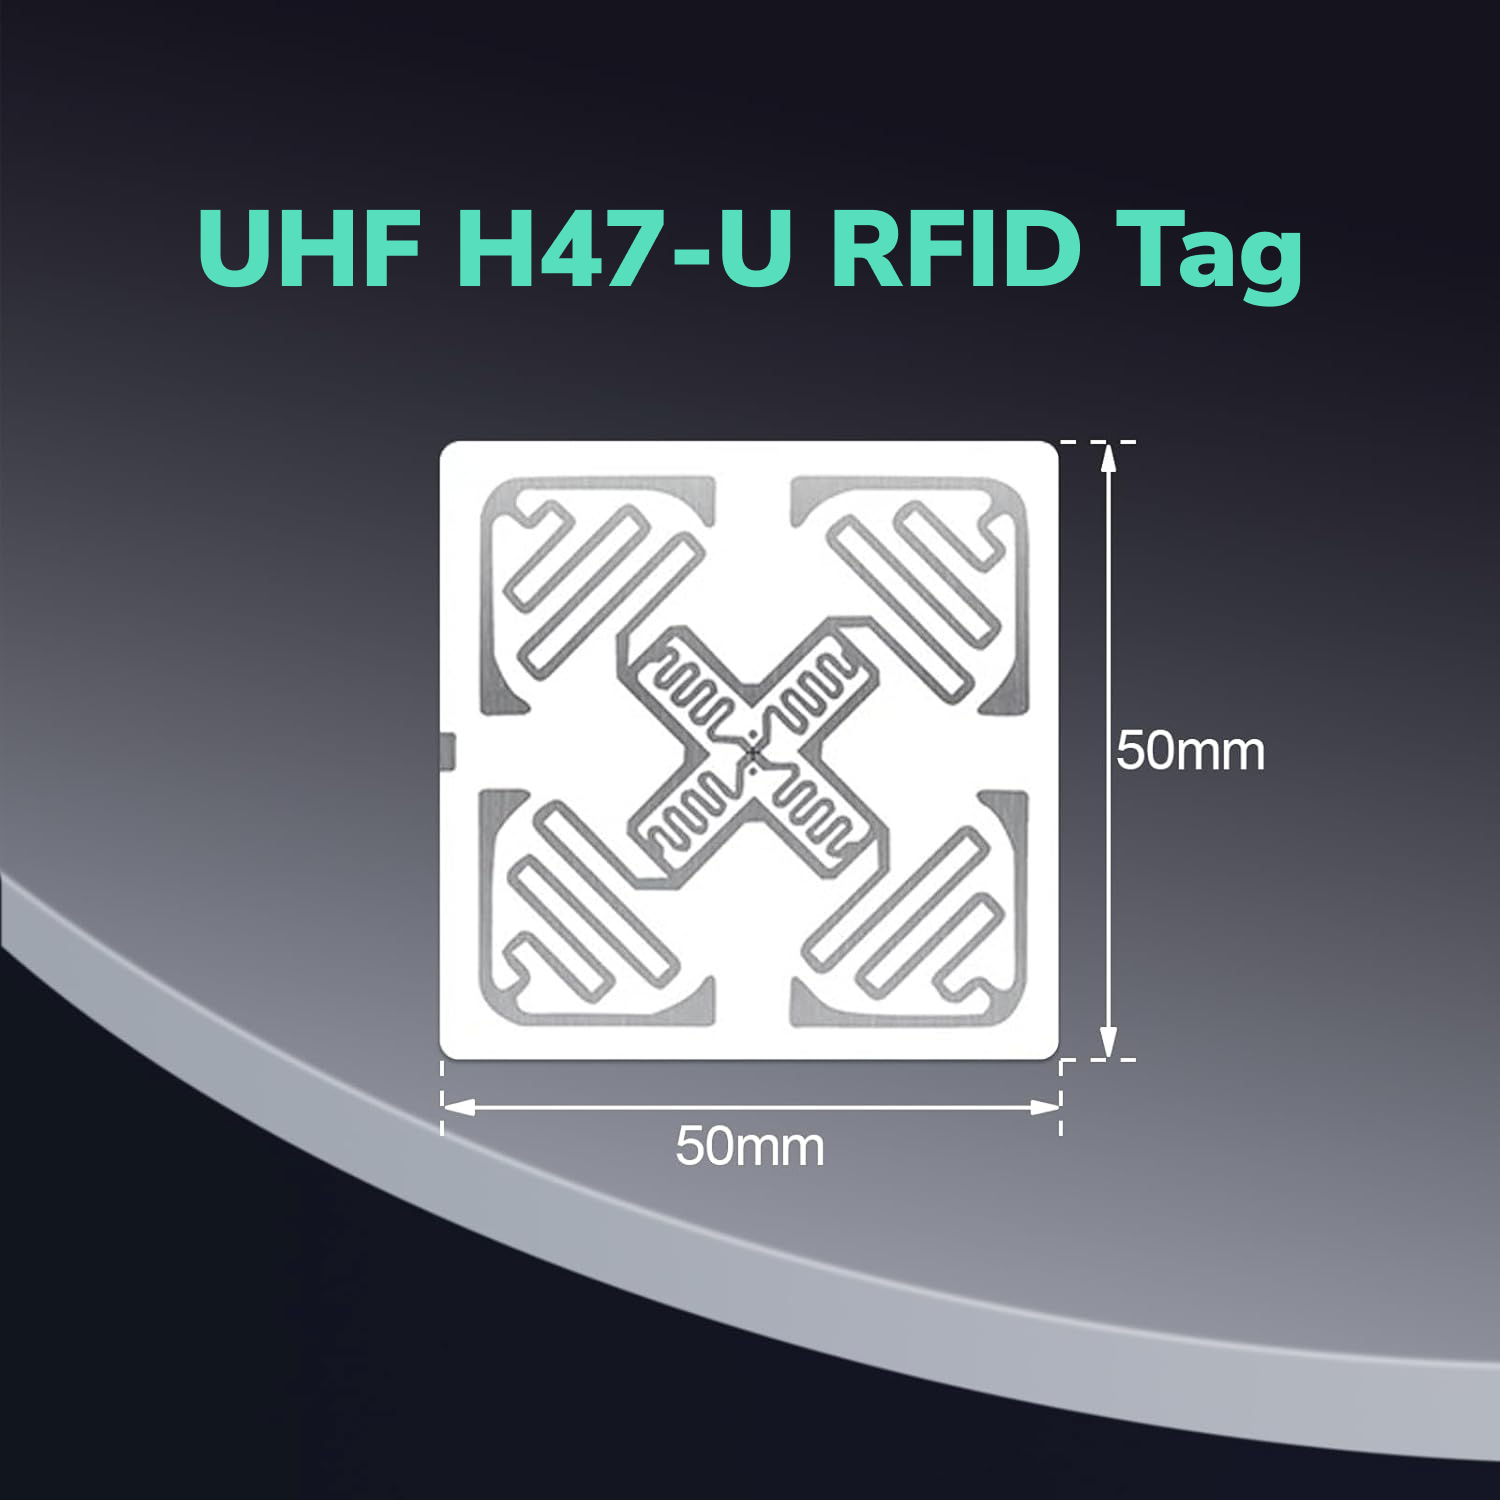
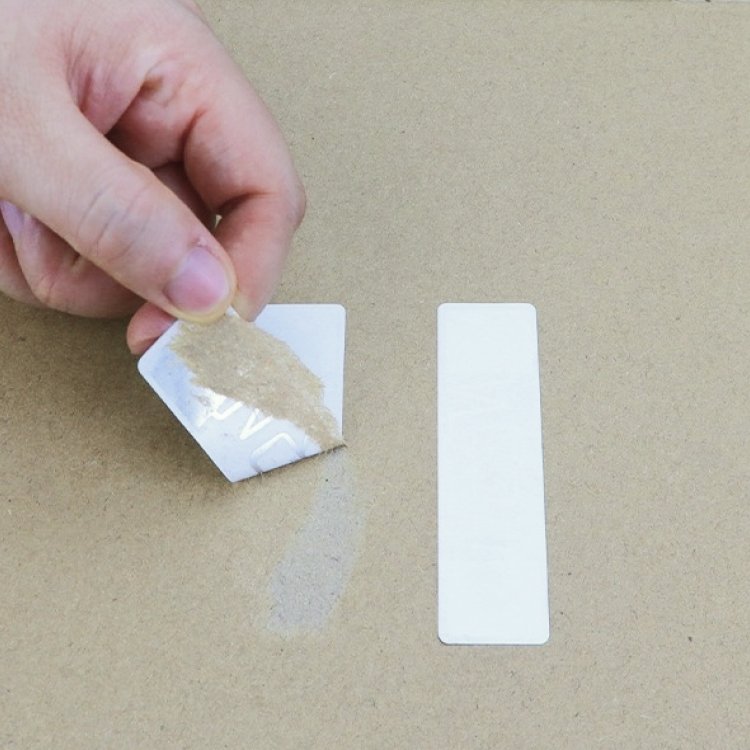
| H47U utskrivbar UHF RFID-klistermärke | Använd H47U som en utskrivbar baslinje för icke-metall på lämpliga plastlådor, brickor, bärare och förpackningar. | H47U mäter 50 mm × 50 mm. | Ditt test bör kontrollera innehåll, placering, skydd, orientering, läsare och miljö. |
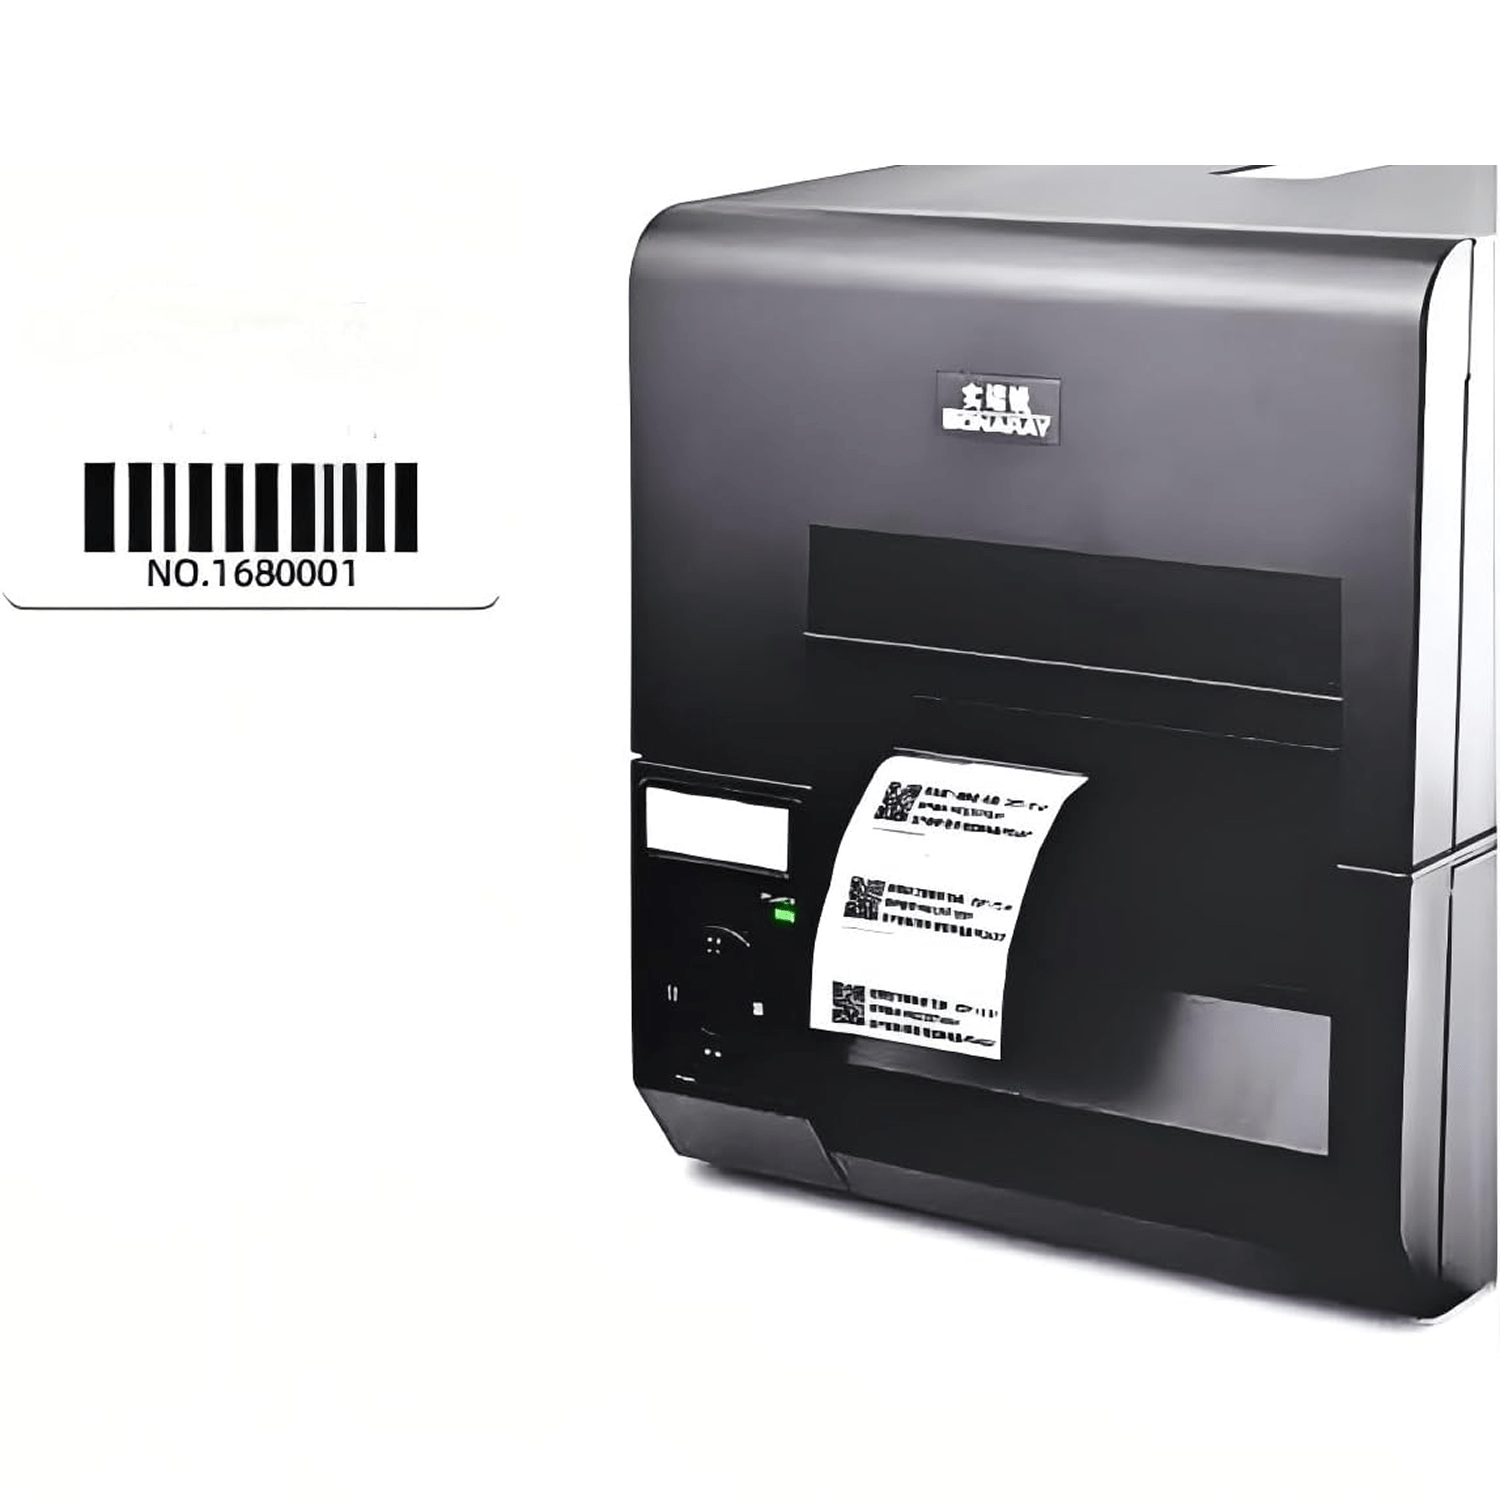
| Utskrivbar UHF RFID-inlay 9662 | Använd 9662 när en smal etikett av bestruket papper passar en lämplig arbetsorderbärare, förpackning eller behållare i icke-metall. | 9662 mäter 73 mm × 20 mm och har en utskrivbar yta. | Ditt test bör kontrollera ytpassning, etikettskydd, utskrift, placering och den verkliga läsningszonen. |
| PF6025 UHF RFID-tagg för metall | Använd PF6025 när taggen måste fästas direkt på en lämplig metalldel, fixtur, ställning eller utrustning. | PF6025 mäter 60 mm × 25 mm × 1,2 mm och använder en tryckbar vattentät konstruktion för metall. | Ditt test bör kontrollera utrymme, krökning, fästning, stöt, orientering och närliggande metall. |
| PET7018 vattentät tryckbar UHF-etikett | Använd PET7018 på lämpliga exponerade icke-metallbehållare när arbetsflödet kräver dess vattentäta PET-konstruktion. | PET7018 mäter 73 mm × 21 mm och har en tryckbar yta. | Ditt test bör kontrollera rengöring, kemikalier, nötning, värme, kurva, ytenergi och fästning. |
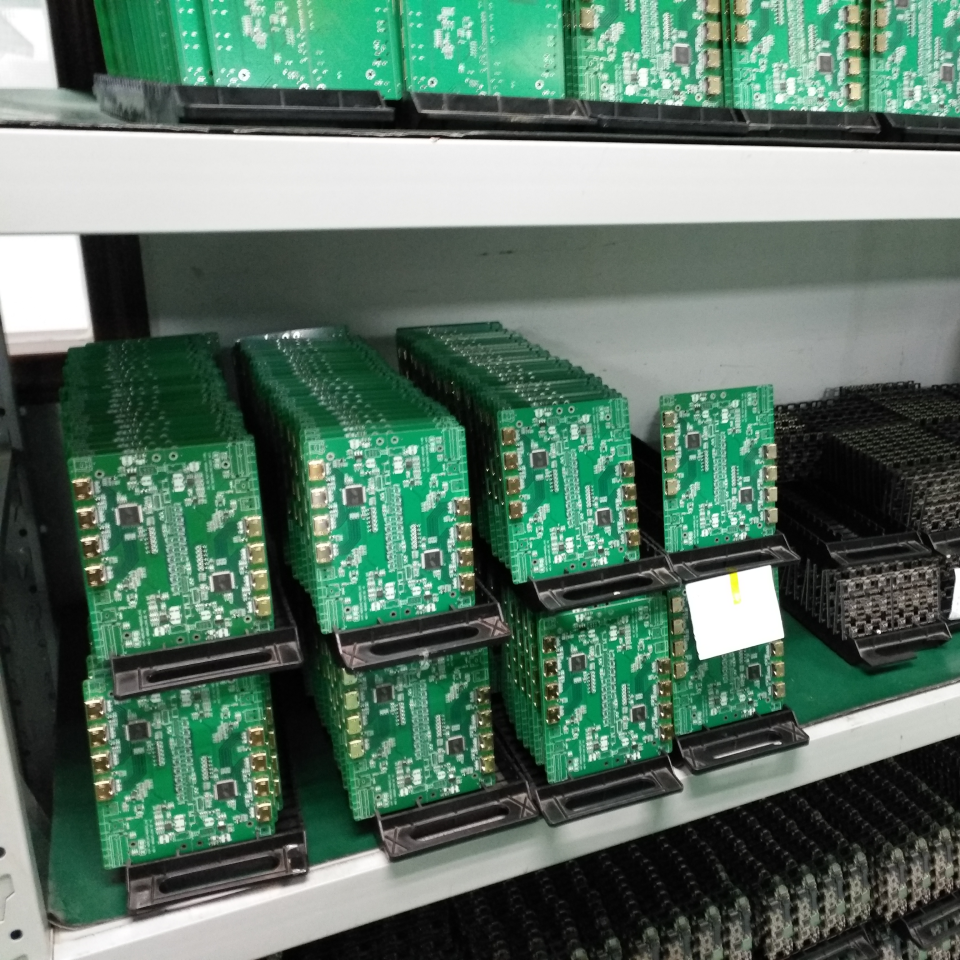
| PCB högtemperatur-antimetall UHF-taggfamilj | Använd högtemperaturfamiljen först efter att du har definierat den fullständiga värme- och monteringsprocessen. | Produktfamiljen innehåller flera konstruktioner. | Ditt test bör bekräfta temperatur, varaktighet, cykler, tryck, fukt, kemikalier och monteringsyta. |
Vår H47U-tagg har en läsräckvidd på upp till 6 m, och vår 9662-tagg har en läsräckvidd på upp till 8 m. Det faktiska avståndet kan variera med läsaren, antennen, ytan, orienteringen, innehållet, taggbefolkningen och miljön.
Vår PF6025-tagg har en läsräckvidd på upp till 5 m, och vår PET7018-tagg har en läsräckvidd på upp till 12 m. Betrakta varje siffra som en produktreferens och testa kandidaten på det verkliga objektet med den faktiska läsaruppsättningen.
En vattentät konstruktion bevisar inte automatiskt motståndskraft mot spolning, kemikalier, nötning eller värme. En högtemperaturproduktfamilj kräver också en granskning på modellnivå innan ditt team kör en tagg genom en verklig process.
Vår guide för PCB-lager omfattar små kort i ESD-påsar, plastlådor och metallhyllor. Denna tillverkningsguide fokuserar på WIP-identitet, återanvändbara behållare, produktionshändelser och systemposter.
Var bör du placera RFID-taggar på delar och återanvändbara behållare?
Placera varje RFID-tagg i en upprepbar, skyddad position som är vänd mot den avsedda läsarens väg. Konsekvent placering gör resultatet lättare att jämföra mellan operatörer, stationer, skift och behållarlaster.
En yttervägg på lådan kan ge läsaren en tydligare radioväg och ge arbetarna en enkel inspektionspunkt. En skyddad etikettficka kan minska slitaget, men dess material och position kan förändra resultatet.
En arbetsorderhållare kan rymma en utskrivbar etikett när hållaren stannar kvar med den fysiska enheten. Din process bör förhindra att hållaren separeras från de delar eller den montering den representerar.
Ett metallfäste kräver en specialbyggd on-metal-tagg när etiketten vidrör metall direkt. Vår guide till UHF RFID-taggar på metallytor förklarar varför en standardinlay och en on-metal-tagg beter sig olika.
Ditt placeringstest bör använda behållare när de är tomma och fulla, ensamma och grupperade, och vridna genom normala produktionsvinklar. Testet bör också omfatta de händer, vagnar, verktyg, metallramar, vätskor och närliggande taggade föremål som förekommer i det verkliga arbetsflödet.
Fältguiden för RAIN RFID förklarar hur material, taggorientering, taggbestånd, människor, frekvens och den omgivande miljön kan påverka en läs zon. Testa hela systemet i dess avsedda miljö istället för att bara förlita sig på en taggs referensräckvidd.
Handhållen läsare, arbetsstation, transportband eller portal – vilken passar produktionshändelsen?
Välj läsare utifrån en produktionshändelse istället för att bara välja hårdvara efter maximal räckvidd. Varje läsarmetod ger arbetaren och programvaran en olika nivå av kontroll.
| Läsarmetod | Metoden passar denna uppgift | Teamet måste kontrollera denna risk |
|---|---|---|
| Handhållen läsare | En handhållen läsare stöder avvikelsekontroller, sökningar, revisioner och flexibla stationskontroller. | Operatörens väg, avstånd, vinkel och närliggande läsningar kan variera mellan omgångarna. |
| Bords- eller idrifttagningsstation | En bordsläsare stöder taggkodning, koppling mellan artikel och behållare samt kontrollerad verifiering. | Stationen måste undvika att fånga taggat material utanför arbetsområdet. |
| Fast arbetsstation | En fast arbetsstation stöder en repeterbar händelse för stationsinträde, slutförande, vänteläge eller packning. | Antennerna måste skilja den avsedda åtgärden från närliggande produktionsaktivitet. |
| Transportbandsläsare | En transportbandsläsare stöder upprepad rörelse genom en kontrollerad bana. | Hastighet, avstånd, orientering, avskärmning och taggtäthet kan påverka resultatet. |
| Portalläsare | En portalläsare stöder förflyttning av behållare eller artiklar genom en dörröppning eller fil. | Läsaren måste kontrollera taggar som väntar bredvid portalen eller rör sig genom en annan fil. |
En bredare läszon skapar inte alltid en bättre produktionshändelse. Maximal effekt kan fånga upp delar, lådor eller arbetsordrar från nästa arbetsstation och skapa poster som ser giltiga ut tills någon kontrollerar det fysiska flödet.
Din kvalificeringsplan bör dokumentera driftområdet, läsaren, antennerna, effekten, artikelhastigheten, avståndet, orienteringen, mjukvaruutdata, kablarna, skyddet och oönskade zondetekteringar. Planen bör också visa vilken mänsklig eller maskinell bekräftelse som slutför händelsen när en rå RFID-läsning inte räcker till.
Hur bör RFID kopplas samman med ett MES-, ERP- eller lagerhanteringssystem?
Din programvara bör använda varje Electronic Product Code, eller EPC, som en söknyckel för en fysisk identitet. Tillverkningsstyrsystemet (MES), affärssystemet (ERP) eller lagerapplikationen bör hålla reda på artikeln, behållaren, arbetsordern, kvantiteten, processläget och historiken.
GS1 EPC Tag Data Standard definierar standardiserade EPC-strukturer och de data som bärs på EPC-kodade RAIN RFID-taggar. Ett slutet tillverkningsprojekt behöver inte alltid en GS1-identifierare, men varje projekt behöver en unik och dokumenterad identitetsstruktur.
Ditt dataflöde kan följa en enkel väg:
- RFID-taggen tillhandahåller EPC:n.
- Läsaren fångar upp EPC:n vid en definierad station.
- Filtreringslagret tar bort upprepade eller oönskade läsningar.
- Tillverkningsapplikationen kontrollerar EPC:n mot den förväntade arbetsordern och statusen.
- Applikationen föreslår eller registrerar den granskade produktionsåtgärden.
Ditt system bör hålla upprepade råavläsningar åtskilda från affärshändelser. Tio svar från samma tagg betyder inte att tio delar anlände till stationen.
Standarden GS1 EPCIS ger företag en valfri modell för att dela synlighetshändelser mellan applikationer. En EPCIS-händelse kan beskriva vad som hände, när det hände, var det hände och varför, men en enkel sluten slinga kanske inte behöver den arkitekturen.
Din integrationsplan bör utgå från affärshändelsen och det nuvarande systemets tillgängliga import-, export- eller API-väg. Planen bör inte förutsätta kompatibilitet med en specifik MES-, ERP-, läsar- eller mellanvaruprodukt förrän projektet har verifierat det.
Hur kontrollerar du missade avläsningar och avläsningar från fel station?
Forma varje avläsningszon kring en produktionsåtgärd och utred varje betydelsefullt undantag innan du ändrar en arbetsorder-, lager- eller kvalitetspost. Undantagslistan bör skilja mellan missade, okända, duplicerade, oväntade och identiteter från angränsande zoner.
En missad avläsning innebär att ett förväntat EPC inte dök upp under händelsen. Orsaken kan vara taggens position, skärmning, skada, orientering, timing, läsarens bana eller en artikel som aldrig kom in i zonen.
En oväntad avläsning innebär att ett giltigt EPC dök upp i fel händelse. Orsaken kan vara för hög effekt, ett brett antennmönster, reflekterad energi, en närliggande taggad låda eller produktionstrafik bredvid stationen.
Ett okänt EPC innebär att läsaren har fångat en tagg som systemet inte kan matcha. Sätt den identiteten i karantän eller granska den i stället för att låta den automatiskt skapa en ny produktionspost.
En dubbel mappning innebär att två poster använder samma EPC. Din dataprocess bör stoppa händelsen och rätta identitetskonflikten innan någon av posterna går vidare.
Ändra en variabel i taget under intrimningen. Antennposition, läsarens effekt, avskärmning, taggplacering, behållaravstånd och mjukvarutiming ger tydligare lärdomar när du justerar dem separat.
Ditt slutliga test bör upprepa arbetsflödet med vanliga operatörer, skift, hastigheter, artikelblandningar och behållarlaster. En enda lyckad körning kan inte visa om produktionshändelsen förblir repeterbar.
En praktisk UHF RFID-pilot för en produktionslinje
Pilota en artikel- eller behållarfamilj och en produktionshändelse innan du lägger till fler stationer eller produktionslinjer. En fokuserad pilot gör det lättare att separera problem med taggar, läsare, mjukvara och process.
- Definiera en händelse, till exempel stationens ingång, kvalitetsspärr eller retur av tom behållare.
- Välj om identiteten följer en del, en sammansättning, en arbetsorder, en låda, en bricka eller en färdig artikel.
- Kartlägg varje relation mellan artikel och behållare samt mellan behållare och arbetsorder.
- Gruppera de verkliga ytorna, etikettutrymmena, värmen, fukten, kemikalierna och hanteringsförhållandena.
- Välj den minsta användbara uppsättningen taggkandidater för dessa grupper.
- Koda och verifiera ett unikt EPC för varje provexemplar.
- Koppla varje EPC till rätt tillverknings- eller lagerpost.
- Etablera en enkel baslinje på avstånd från närliggande stationer och svåra material.
- Kör det verkliga evenemanget i normal hastighet, med normalt avstånd, normal orientering och normal taggtäthet.
- Lägg till de svåra förhållandena, inklusive fulla behållare, närliggande metall, människor, vätskor och intilliggande taggar.
- Granska missade, oönskade, okända och duplicerade identiteter innan du ändrar affärsregister.
- Inspektera taggens fästning och skick efter normal hantering eller processexponering.
- Upprepa evenemanget med olika operatörer eller skift.
Dina godkännandekriterier bör matcha det evenemang som piloten behöver stödja. De avsedda taggarna bör visas inom den planerade zonen, oönskade avläsningar bör hållas under kontroll, relationerna mellan artikel, behållare och arbetsorder bör förbli korrekta, och arbetarna bör ha en användbar undantagsväg.
Din mätplan kan jämföra arbetskraft, omarbete, söktid och lagerdifferenser med den nuvarande processen. Piloten bör registrera det observerade resultatet utan att utlova besparingar, avkastning på investeringen eller prestanda för hela linjen innan bevisen finns.
Välj UHF RFID-prover för din pågående produktion och dina behållare
TagtixRFID kan ta fram ett fokuserat UHF-provpaket när du berättar vad som rör sig genom produktionen, var taggen ska sitta, hur behållaren förhåller sig till sitt innehåll och vilken händelse läsaren ska registrera. Ett test med verkliga objekt hjälper dig att jämföra enbart de taggvägar som matchar din yta, hantering, läsarpunkt och produktionsmål innan du beställer i volym.
Ansök om kostnadsfria UHF-tillverkningstaggar som prov
Vi kan inkludera utskrivbara etiketter för icke-metall, en kandidat för metall, ett vattentätt PET-alternativ eller en högtemperaturväg när din process kräver det. Vi kan också diskutera tryckta streckkoder, artikelnummer, logotyper och unika EPC:er för provarbetsflödet.
Den korta ansökan frågar efter ditt spårningssyfte och din projektroll. Vi kan samla in uppgifter om objekt, låda, yta, värme, fukt, läsare, tryck och MES- eller ERP-detaljer via e-post efter att du skickat in den.
UHF-taggproverna är gratis, och du betalar endast frakten.