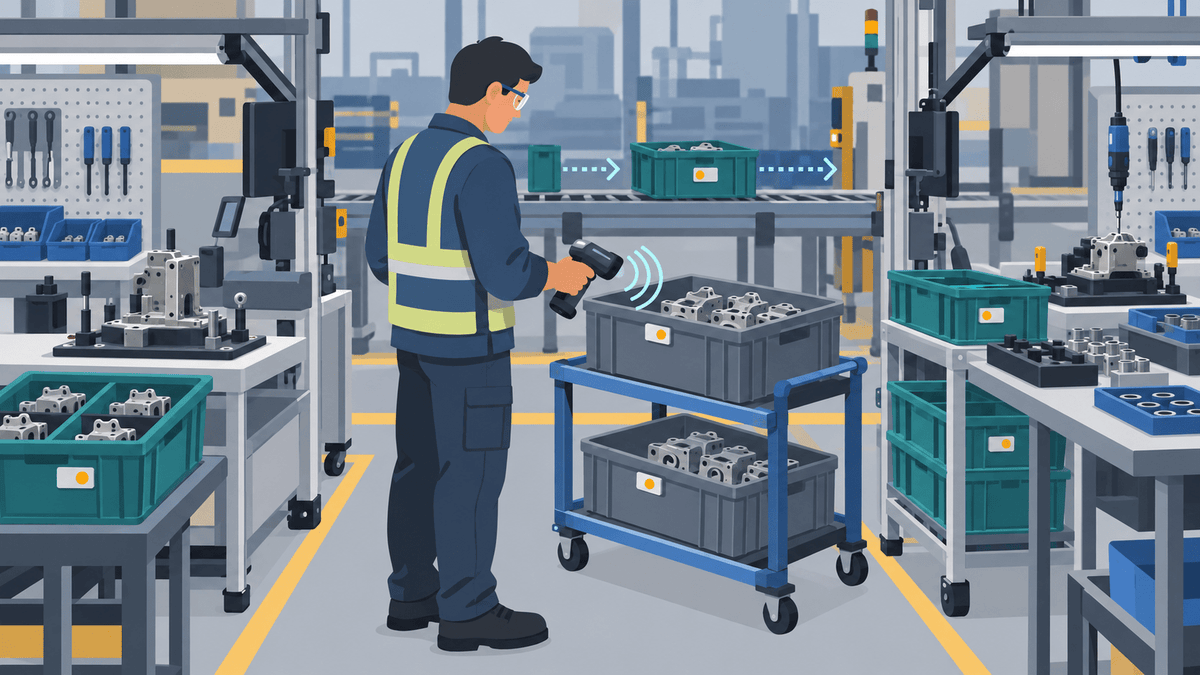
UHF RFID hilft Fertigungsteams, Work-in-Process-Artikel und wiederverwendbare Behälter zu verfolgen, indem jede bewegte Einheit eine eindeutige Identität erhält und diese Identität bei definierten Produktionsereignissen erfasst wird. Dieser Leitfaden zeigt Ihnen, wie Sie die richtige Tracking-Ebene, den Tag-Typ, den Lesepunkt und die Systemaktion auswählen, ohne jeden Tag-Lesevorgang als Beweis für den Abschluss eines Auftrags zu behandeln.
Der stärkste RFID-Workflow folgt der Einheit, die sich tatsächlich durch die Produktion bewegt. Ihr Team muss möglicherweise ein Teil, eine Baugruppe, einen Arbeitsauftrag, eine Transportkiste oder ein Tablett verfolgen, während es sich durch Kommissionierung, Produktion, Qualitätsprüfungen, Nacharbeit, Verpackung und Lagerung bewegt.
Jeder Lesepunkt sollte außerdem ein klares Ereignis darstellen. Ein Reader kann eine Identität erfassen, aber Ihr Fertigungssystem muss entscheiden, was diese Lesung bedeutet.
Kann UHF RFID unfertige Erzeugnisse und Produktionsbehälter verfolgen?
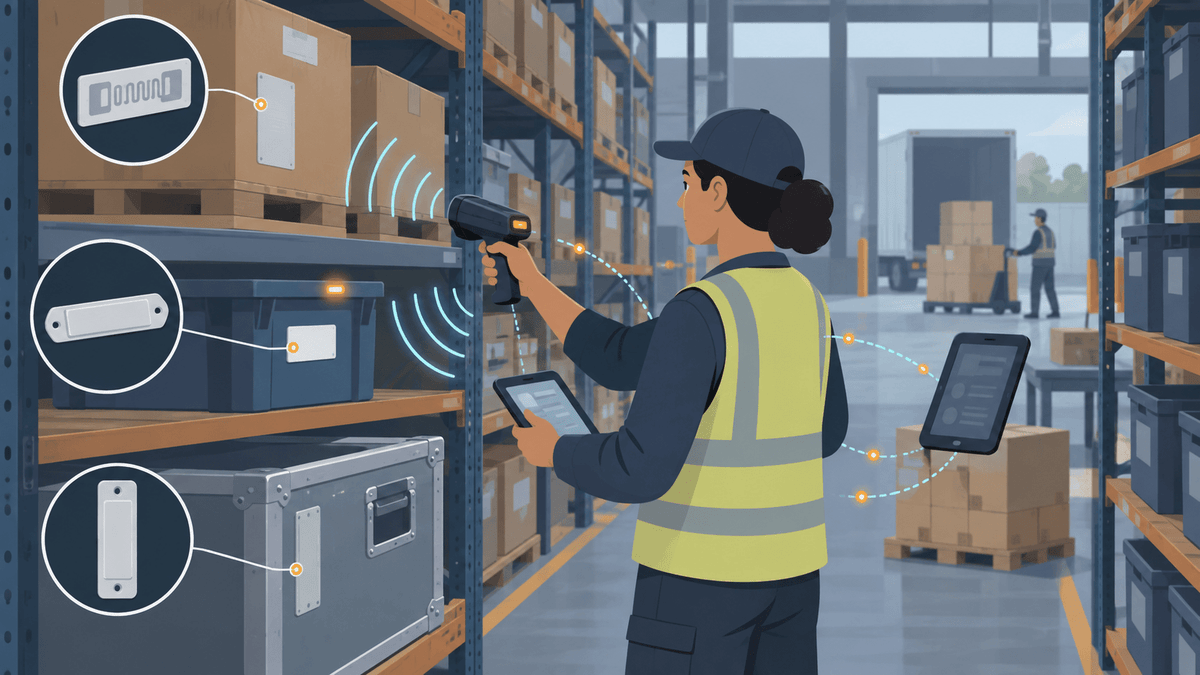
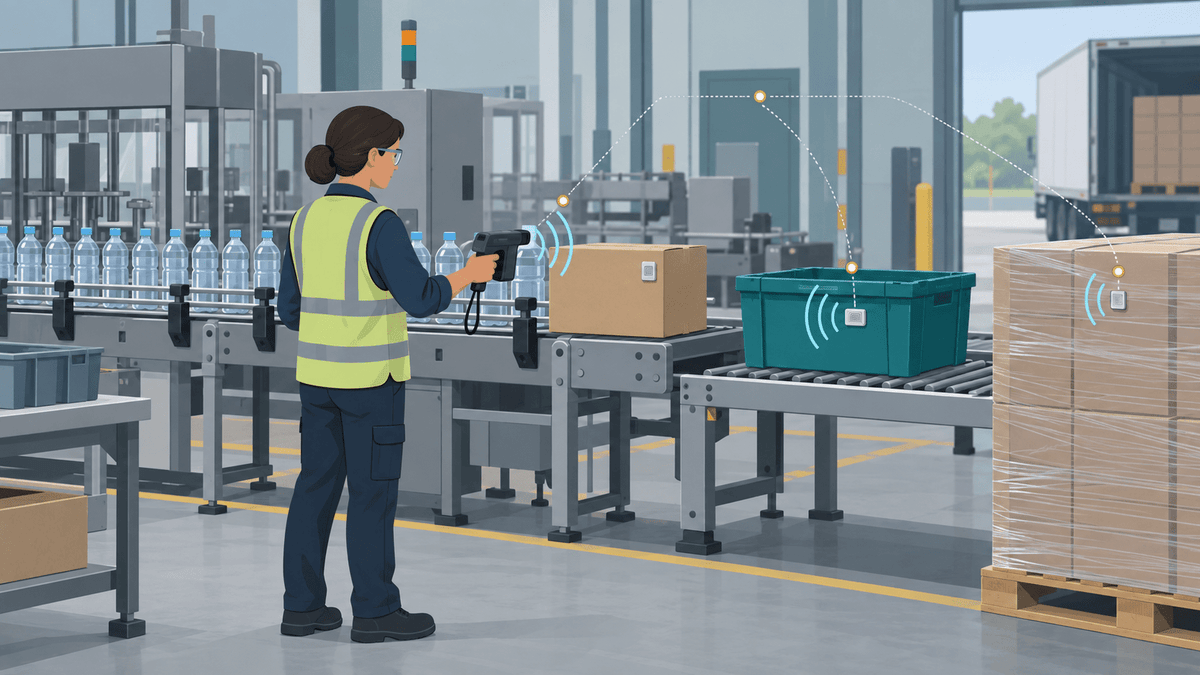
UHF RFID kann gekennzeichnete Teile, Baugruppen, Arbeitsauftragsträger, Transportkisten, Tabletts und Mehrwegbehälter an geplanten Punkten einer Fertigungslinie identifizieren. Die Technologie kann mehrere geeignete Tags lesen, ohne dass ein Mitarbeiter auf jeden Barcode in direktem Sichtfeld zielen muss.
Ihr Fertigungssystem gibt jeder RFID-Lesung ihre Prozessbedeutung. Beispielsweise kann ein Reader an einer Qualitätsstation ein Ereignis „Qualitätsprüfung gestartet“ vorschlagen, während ein Reader an der Verpackung ein Ereignis „bereit zur Verpackung“ vorschlagen kann.
Eine einzelne Tag-Lesung beweist für sich genommen weder Menge, Prozessabschluss, Qualitätsstatus noch genauen Standort. Ihr Workflow sollte die Tag-Identität mit dem Reader oder der Station, der Zeit, dem Arbeitsauftrag, dem erwarteten Zustand und einer eventuell erforderlichen Bedienerbestätigung kombinieren.
Dieser Unterschied ist wichtig, weil die RFID-Verfolgung unfertiger Erzeugnisse mehr umfasst als das Anbringen von Etiketten. Ein nützliches System verbindet vier Entscheidungen:
- Wählen Sie die physische Einheit, die eine Identität benötigt.
- Wählen Sie ein Tag, das zur Oberfläche und den Prozessbedingungen der Einheit passt.
- Platzieren Sie ein Lesegerät an einem definierten Produktionsereignis.
- Lassen Sie Ihre Software die geprüfte Erfassung in die korrekte Datensatzaktion umwandeln.
Sollten Sie das Teil, die Baugruppe, den Arbeitsauftrag, den Transportbehälter oder das Tablett taggen?
Kennzeichnen Sie die physische Einheit, die sich unabhängig bewegt und einen eigenen Produktions- oder Bestandsdatensatz benötigt. Die richtige Identitätsebene hängt davon ab, was Mitarbeiter finden, zählen, weiterleiten, verifizieren oder zurückhalten müssen.
| Tracking-Ebene | Was das Tag identifiziert | Wann die Ebene passt | Was das Tag nicht belegt |
|---|---|---|---|
| Teil | Das Tag identifiziert eine Komponente. | Das System muss jede Komponente separat verfolgen. | Das Tag belegt nicht, dass das Teil einen Arbeitsschritt abgeschlossen hat. |
| Baugruppe | Das Tag identifiziert eine wachsende oder fertiggestellte Baugruppe. | Mehrere Teile bewegen sich gemeinsam als eine Produktionseinheit. | Das Tag belegt nicht, welche Teile in der Baugruppe verbleiben. |
| Arbeitsauftrag oder Laufkarte | Das Tag identifiziert einen Produktionsauftrag oder Dokumententräger. | Der Auftrag bewegt sich zwischen Stationen, während die physischen Artikel gruppiert bleiben. | Das Tag belegt nicht, dass jeder erwartete Artikel mit dem Dokument mitgeführt wird. |
| Transportbehälter, Tablett oder Mehrwegbehälter | Das Tag identifiziert einen Träger. | Mitarbeiter bewegen den Behälter und geben ihn als wiederverwendbares Asset zurück. | Das Tag belegt nicht den aktuellen Inhalt des Behälters. |
| Fertiger Artikel | Das Tag identifiziert eine fertiggestellte Einheit. | Inventar, Verpackung, Service oder Versand benötigen einen separaten Artikeldatensatz. | Das Tag beweist nicht die Qualität des Artikels oder den Versandstatus. |
Eine Behälteridentität und eine Artikelidentität lösen unterschiedliche Probleme. Ein Behälter-Tag teilt dem System mit, welcher Container eine Station erreicht hat, während Artikel-Tags dem System mitteilen, welche einzelnen Teile oder Fertigartikel geantwortet haben.
Einige Produktionslinien nutzen beide Identitätsebenen. Die Software kann beim Beladen Artikel-EPCs mit einem Behälter-EPC verknüpfen, die Beziehung bis zum nächsten Prozessschritt beibehalten und die Beziehung entfernen, wenn Mitarbeiter den Inhalt entladen oder neu zuordnen.
Vermeiden Sie es, nur eine Arbeitsauftragskarte zu taggen, wenn sich der Behälter von dieser Karte trennen kann. Andernfalls folgt das System dem Dokument, während sich die tatsächlichen Teile woandershin bewegen.
Wie sollten Sie wechselnde Inhalte in wiederverwendbaren Produktionsbehältern verfolgen?
Ihr System sollte jedem wiederverwendbaren Behälter eine dauerhafte Identität zuweisen und dessen Inhalt aktualisieren, wann immer Mitarbeiter ihn beladen, umsetzen, leeren oder zurückgeben. Diese Methode unterstützt RFID für wiederverwendbare Behälter in der Fertigung, ohne vorzugeben, dass ein Behälter-Tag immer dieselben Teile repräsentiert.
Ein festes Kit kann eine stabile Beziehung zwischen dem Behälter und den zugewiesenen Artikeln beibehalten. Ihr System sollte diese Beziehung dennoch nach einer Reparatur, einem Engpass, einem Austausch oder einem Umpacken überprüfen.
Ein Behälter mit wechselndem Inhalt benötigt bei jedem Beladevorgang eine neue Inhaltsbeziehung. Der Behälter-EPC bleibt gleich, aber die verknüpften Artikel-IDs, die Menge, der Arbeitsauftrag und der Prozessstatus können sich ändern.
Ein Einzelteil-Träger kann eine einfachere Regel verwenden, wenn der Träger immer eine verfolgte Einheit enthält. Ihre Software kann den Träger beim Beladen mit dieser Einheit verknüpfen und die Verknüpfung nach dem Entladen aufheben.
Ihr Ausnahmeprozess sollte leere Behälter, teilweise gefüllte Behälter, unerwartete Artikel, unlesbare Tags und Container behandeln, die sich ohne aktuellen Arbeitsauftrag bewegen. Mitarbeiter benötigen eine schnelle Möglichkeit, die Beziehung zu korrigieren, bevor die nächste Station sie verwendet.
Dieser Artikel konzentriert sich auf die Produktionsbeziehung zwischen Artikeln, Containern und Ereignissen. Unser Leitfaden zu Bestandsverfolgung in Behältern in der Nähe von Metallregalen behandelt gruppierte Lesevorgänge, Regaleffekte und die Platzierung von Behältern ausführlicher.
Welche Fertigungsereignisse sollte jeder RFID-Leser erfassen?
Jeder RFID-Leser sollte ein benanntes Produktionsereignis erfassen oder eine klare Erfassungsaktion vorschlagen. Eine einzelne Leserposition sollte nicht stillschweigend mehrere Schritte darstellen, die Mitarbeiter später nicht trennen können.
| Produktionspunkt | Was der Leser erfasst | Was das System vorschlagen kann | Was möglicherweise bestätigt werden muss |
|---|---|---|---|
| Materialausgabe | Der Leser erfasst das ausgegebene Teil, den Bausatz, den Behälter oder den Arbeitsauftrag. | Das System kann ein Ausgabe-zu-Auftrag-Ereignis vorschlagen. | Ein Mitarbeiter muss möglicherweise Menge und Zustand bestätigen. |
| Bausatzfertigstellung | Der Leser erfasst den fertiggestellten Bausatz oder seine Artikelgruppe. | Das System kann vorschlagen, dass der Bausatz für die Produktion bereit ist. | Das System sollte erwartete und erfasste Identitäten vergleichen. |
| Stationseingang | Der Leser erfasst die Einheit, die in eine kontrollierte Zone eintritt. | Das System kann ein Ankunftsereignis an der Station vorschlagen. | Der Workflow sollte Lesevorgänge von benachbarten Stationen ablehnen. |
| Vorgangsabschluss | Das Lesegerät erfasst die Einheit am Abschlusspunkt. | Das System kann den nächsten Prozesszustand vorschlagen. | Ein Bediener oder eine Maschine muss den Abschluss möglicherweise bestätigen. |
| Qualitätssperre | Das Lesegerät erfasst die gesperrte Einheit oder den Behälter. | Das System kann ein Ereignis für den Sperrort oder den Sperrstatus vorschlagen. | Eine qualifizierte Person sollte die Qualitätsentscheidung bestätigen. |
| Nacharbeitstransfer | Das Lesegerät erfasst die Einheit beim Eintritt in die Nacharbeit. | Das System kann ein Ereignis für die Nacharbeitslenkung vorschlagen. | Der Workflow sollte den korrekten Grund und den Arbeitsauftrag bestätigen. |
| Verpackungsabschluss | Das Lesegerät erfasst den Artikel, das Packstück oder den Behälter. | Das System kann ein Verpackungsereignis vorschlagen. | Das System sollte die erfasste Identität mit dem Auftrag vergleichen. |
| Übergabe von Fertigartikeln | Das Lesegerät erfasst die fertiggestellte Einheit beim Verlassen der Produktion. | Das System kann eine Übergabe an das Fertigwarenlager vorschlagen. | Der Geschäftsprozess sollte die Annahme und die Menge bestätigen. |
| Rückgabe von Leerbehältern | Das Lesegerät erfasst die zurückkehrende Tragekiste oder das Tablett. | Das System kann einen Zustand 'leer und verfügbar' vorschlagen. | Ein Mitarbeiter muss möglicherweise bestätigen, dass der Behälter leer und verwendbar ist. |
Der Standort des Lesers sollte mit der physischen Aktion übereinstimmen. Ein Leser am Stationseingang sollte eine Einheit erfassen, wenn sie in diese Station eintritt, während ein Packleser den Artikel oder Behälter innerhalb des kontrollierten Packbereichs erfassen sollte.
Die Software sollte genügend Kontext speichern, um jedes Ereignis zu erklären. Ein nützlicher Datensatz enthält die EPC, Artikel- oder Behälter-ID, Leser oder Station, Zeitstempel, Arbeitsauftrag, erwarteten Zustand, vorgeschlagenen nächsten Zustand und Ausnahmestatus.
Welcher UHF-RFID-Tag passt zu Produktionsartikeln, Behältern und Metallvorrichtungen?
Wählen Sie jeden UHF-RFID-Tag anhand der Montagefläche, des verfügbaren Etikettenplatzes, der Handhabung, Feuchtigkeit, Hitze und des Leserpfads aus. Ein allgemeines Fertigungsetikett kann nicht jedes Teil, jede Kiste, jede Metallvorrichtung und jede Prozessbedingung abdecken.
| Tag | Praktische Startrolle | Verifiziertes Format | Was Ihr Test noch beantworten muss |
|---|---|---|---|
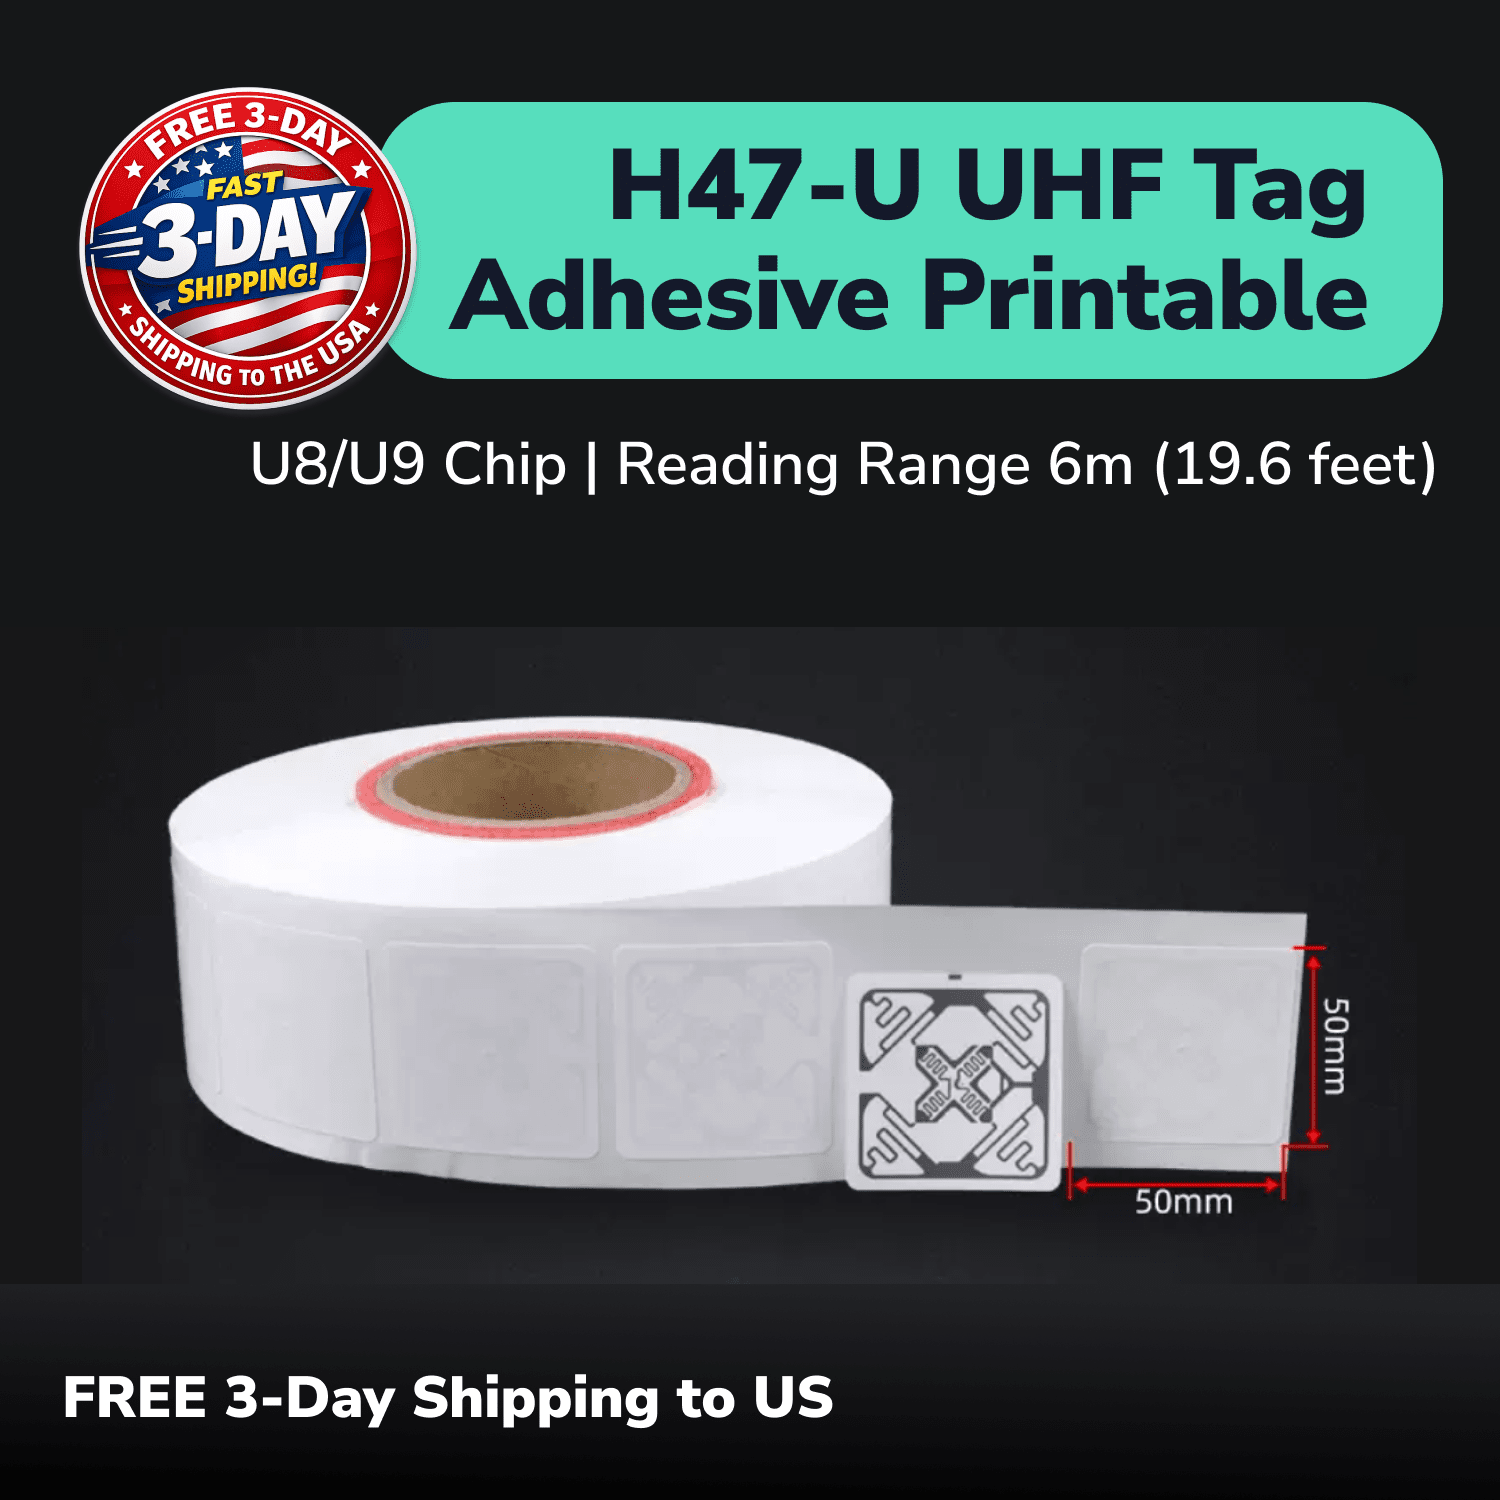
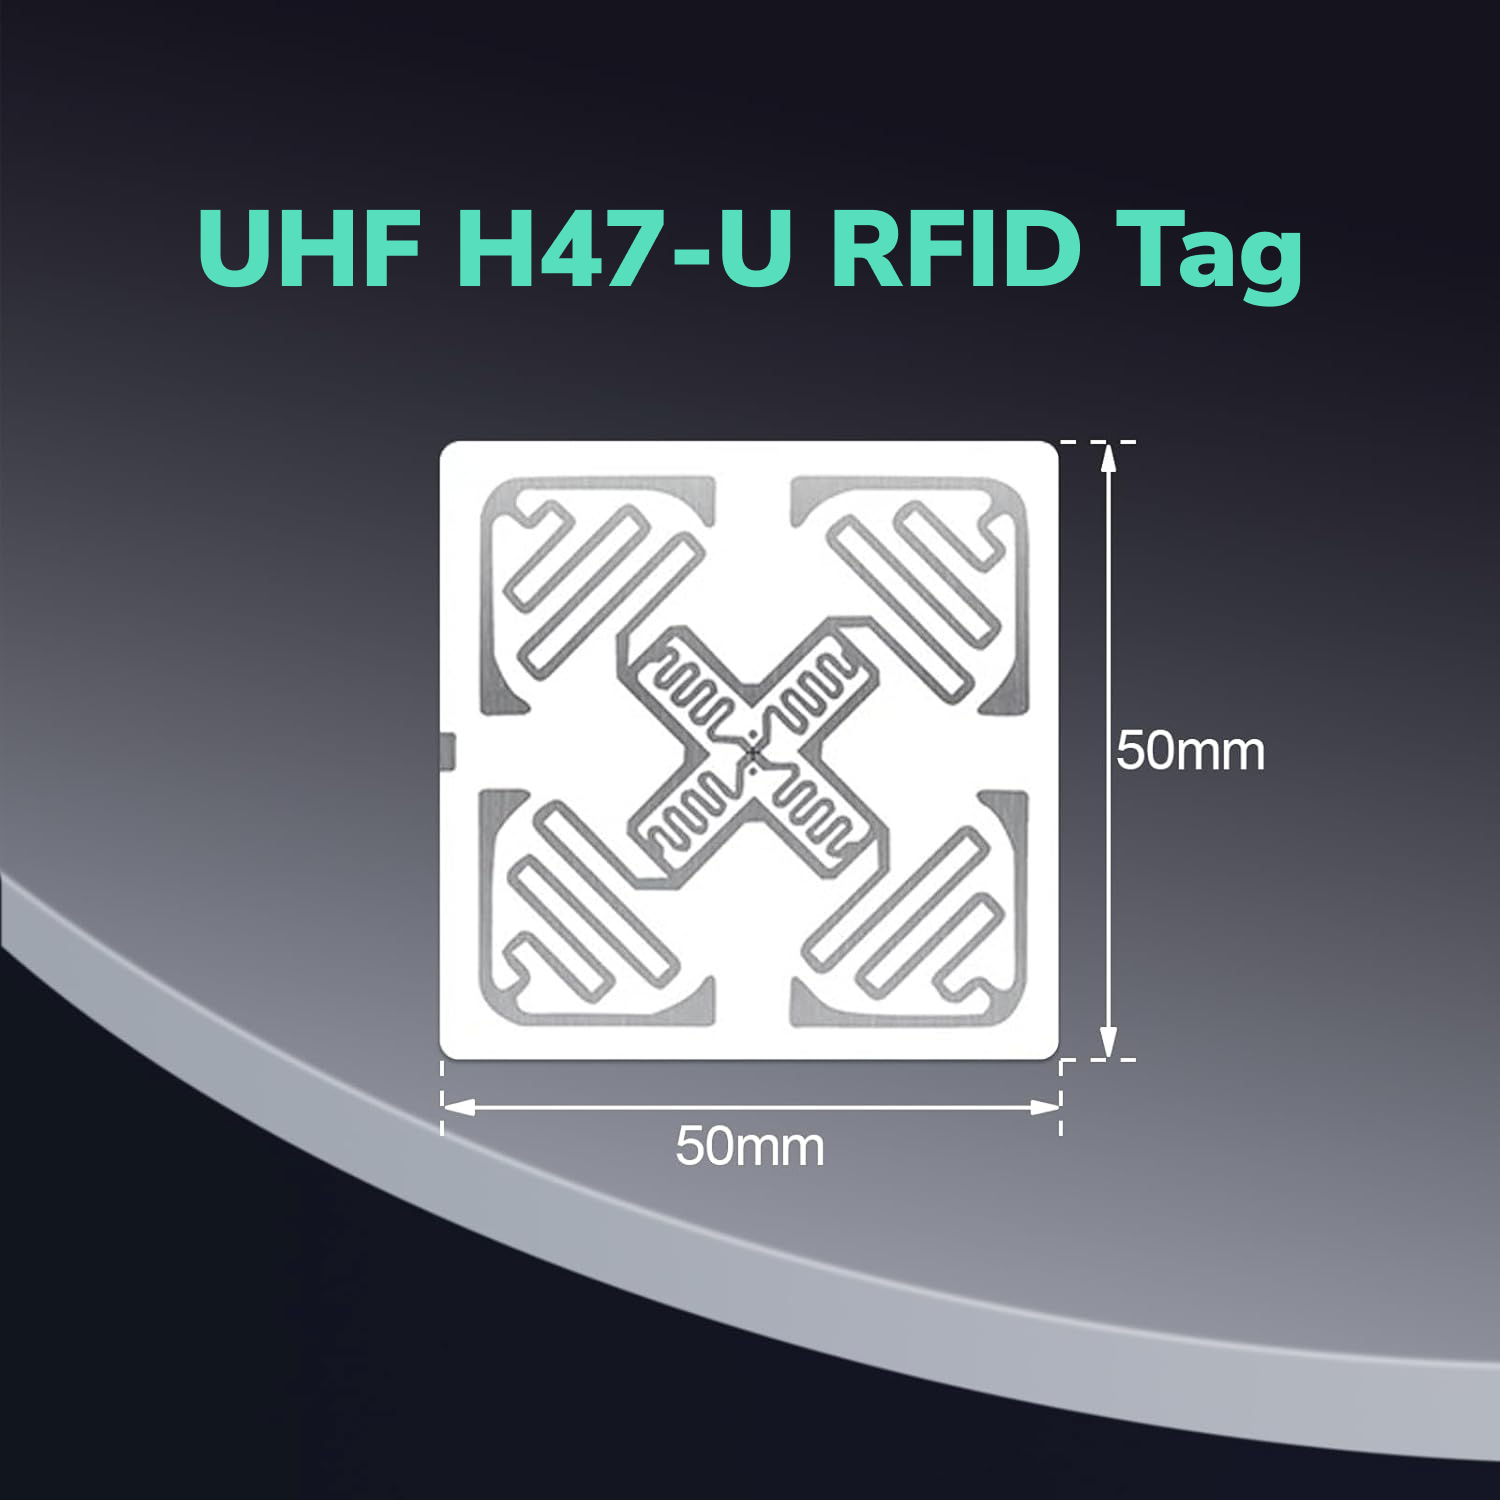
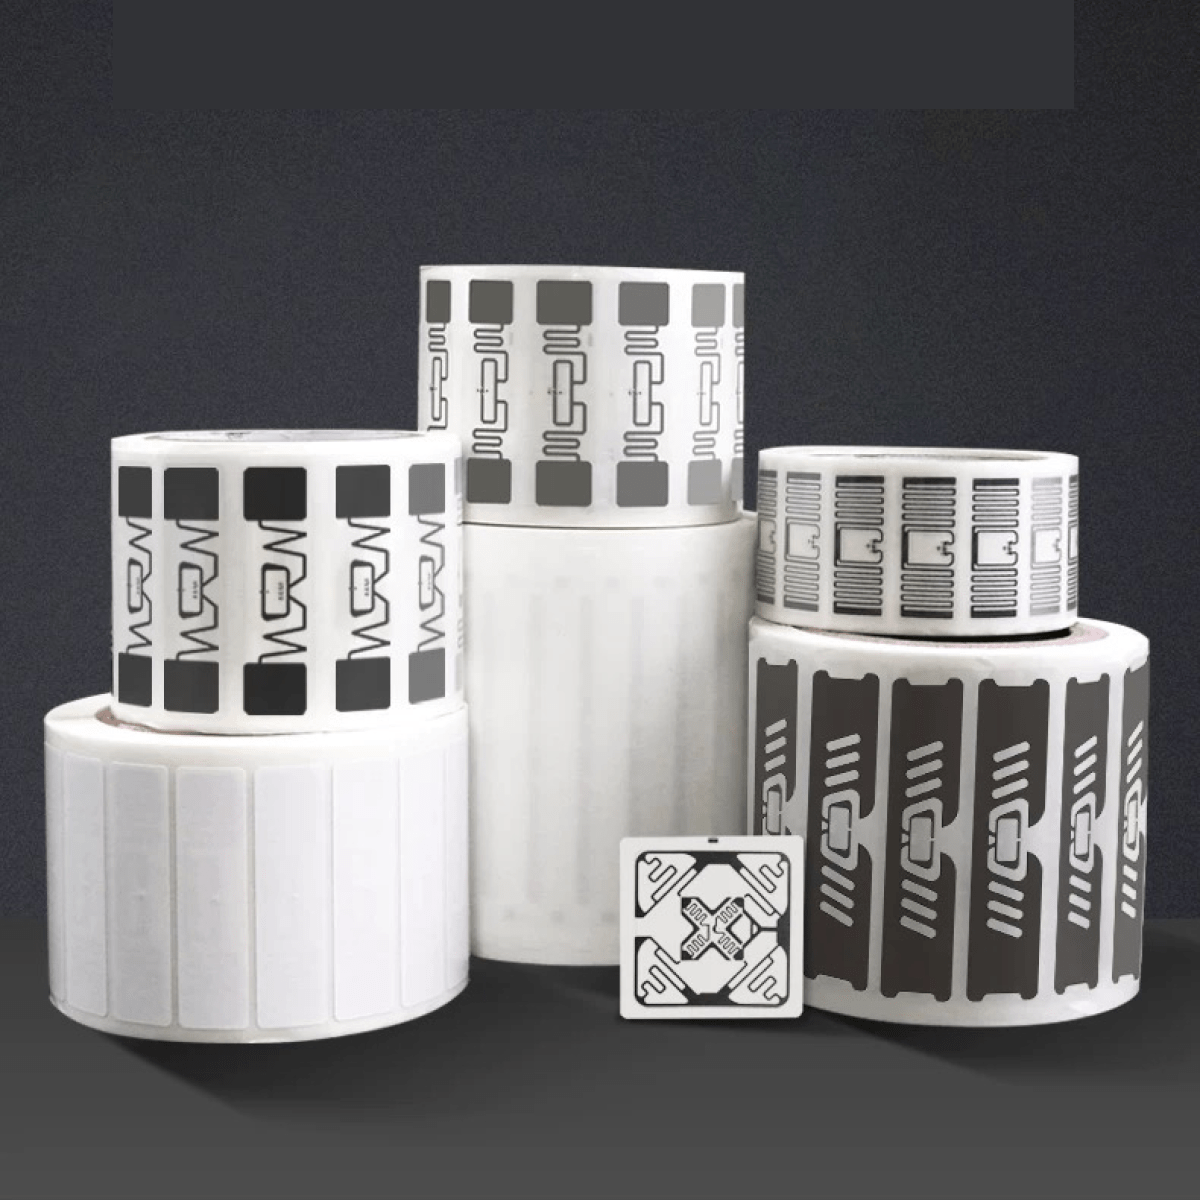
| H47U bedruckbarer UHF-RFID-Aufkleber | Verwenden Sie H47U als bedruckbare Nichtmetall-Baseline für geeignete Kunststoffbehälter, Tabletts, Träger und Verpackungen. | H47U misst 50 mm × 50 mm. | Ihr Test sollte Inhalt, Platzierung, Schutz, Ausrichtung, Leser und Umgebung prüfen. |
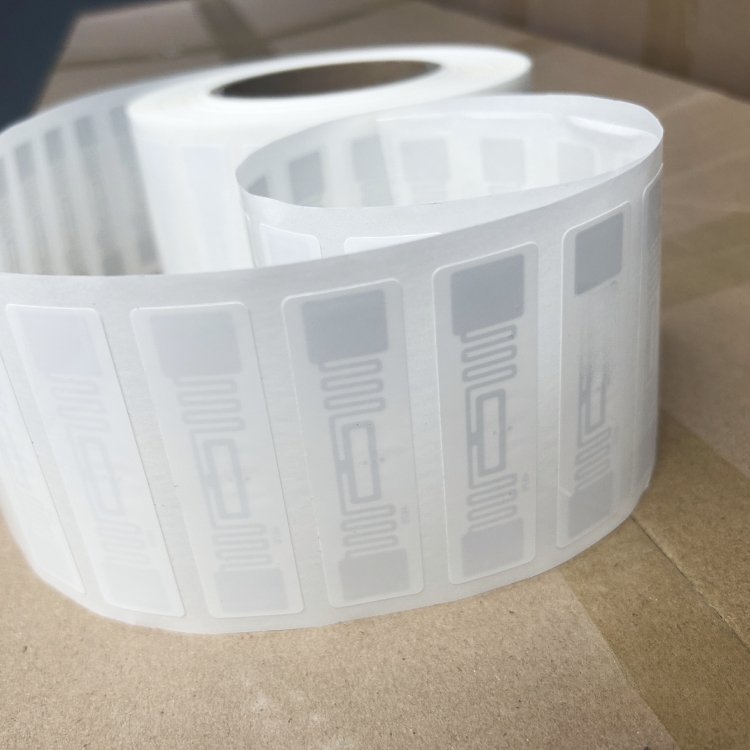
| 9662 bedruckbares UHF-RFID-Inlay | Verwenden Sie 9662, wenn ein schmales Etikett aus beschichtetem Papier zu einem geeigneten Nichtmetall-Arbeitsauftragsträger, Paket oder Behälter passt. | 9662 misst 73 mm × 20 mm und hat eine bedruckbare Oberfläche. | Ihr Test sollte Oberflächenpassung, Etikettenschutz, Bedruckung, Platzierung und die reale Lesezone prüfen. |
| PF6025 UHF-RFID-Tag für Metall | Verwenden Sie PF6025, wenn der Tag direkt an einem geeigneten Metallteil, einer Vorrichtung, einem Gestell oder einem Ausrüstungsgegenstand befestigt werden muss. | PF6025 misst 60 mm × 25 mm × 1,2 mm und verwendet eine bedruckbare, wasserfeste On-Metal-Konstruktion. | Ihr Test sollte Platz, Krümmung, Befestigung, Aufprall, Ausrichtung und Metall in der Nähe prüfen. |
| PET7018 wasserfestes bedruckbares UHF-Label | Verwenden Sie PET7018 auf geeigneten exponierten Nichtmetallbehältern, wenn der Arbeitsablauf seine wasserfeste PET-Konstruktion erfordert. | PET7018 misst 73 mm × 21 mm und hat eine bedruckbare Oberfläche. | Ihr Test sollte Reinigung, Chemikalien, Abrieb, Hitze, Krümmung, Oberflächenenergie und Befestigung prüfen. |
| PCB-Hochtemperatur-Anti-Metall-UHF-Tag-Familie | Verwenden Sie die Hochtemperatur-Familie erst, nachdem Sie den vollständigen Hitze- und Montageprozess definiert haben. | Die Produktfamilie enthält mehrere Konstruktionen. | Ihr Test sollte Temperatur, Dauer, Zyklen, Druck, Feuchtigkeit, Chemikalien und Montagefläche bestätigen. |
Unser H47U-Tag hat eine Lesereichweite von bis zu 6 m, und unser 9662-Tag hat eine Lesereichweite von bis zu 8 m. Die tatsächliche Entfernung kann je nach Lesegerät, Antenne, Oberfläche, Ausrichtung, Inhalt, Anzahl der Tags und Umgebung variieren.
Unser PF6025-Tag hat eine Lesereichweite von bis zu 5 m, und unser PET7018-Tag hat eine Lesereichweite von bis zu 12 m. Betrachten Sie jede Zahl als Produktreferenz und testen Sie den Kandidaten am realen Objekt mit dem tatsächlichen Lesegerät-Setup.
Eine wasserfeste Konstruktion beweist nicht automatisch Beständigkeit gegen Abspritzen, Chemikalien, Abrieb oder Hitze. Eine Hochtemperatur-Produktfamilie benötigt außerdem eine Überprüfung auf Modellebene, bevor Ihr Team ein Tag einem realen Prozess aussetzt.
Our PCB inventory guide covers small boards in ESD bags, plastic tubs, and metal shelving. This manufacturing guide keeps its focus on WIP identity, reusable containers, production events, and system records.
Wo sollten RFID-Tags auf Teilen und wiederverwendbaren Behältern angebracht werden?
Platzieren Sie jeden RFID-Tag an einer wiederholbaren, geschützten Position, die auf den vorgesehenen Lesepfad ausgerichtet ist. Durch die einheitliche Platzierung lassen sich die Ergebnisse leichter über verschiedene Bediener, Stationen, Schichten und Containerladungen hinweg vergleichen.
Eine Außenwand des Behälters kann dem Leser eine bessere Funkübertragung ermöglichen und den Mitarbeitern einen einfachen Kontrollpunkt bieten. Eine geschützte Etikettentasche kann den Verschleiß reduzieren, jedoch können Material und Position das Ergebnis beeinflussen.
Ein Arbeitsauftragsträger kann ein bedruckbares Etikett aufnehmen, solange er mit dem physischen Bauteil verbunden bleibt. Ihr Prozess sollte verhindern, dass sich der Träger von den zugehörigen Teilen oder der Baugruppe trennt.
A metal fixture needs a purpose-built on-metal tag when the label touches metal directly. Our guide to UHF RFID tags on metal surfaces explains why a standard inlay and an on-metal tag behave differently.
Ihr Platzierungstest sollte Behälter im leeren und vollen Zustand, einzeln und in Gruppen sowie in üblichen Produktionswinkeln umfassen. Der Test sollte außerdem Hände, Wagen, Werkzeuge, Metallrahmen, Flüssigkeiten und in der Nähe befindliche, gekennzeichnete Gegenstände beinhalten, die im realen Arbeitsablauf vorkommen.
Der RAIN RFID-Feldleitfaden erklärt, wie Materialien, Tag-Ausrichtung, Tag-Population, Personen, Frequenz und die Umgebung eine Lesezone beeinflussen können. Testen Sie das komplette System in seiner vorgesehenen Umgebung, anstatt sich nur auf die Referenzreichweite eines Tags zu verlassen.
Handheld-Leser, Arbeitsplatz, Förderband oder Portal – Welche passt zum Produktionsereignis?
Wählen Sie den Leser anhand eines Produktionsereignisses aus, anstatt die Hardware nur nach der maximalen Reichweite auszuwählen. Jede Lesermethode gibt dem Mitarbeiter und der Software eine unterschiedliche Kontrollstufe.
| Reader-Methode | Die Methode passt zu dieser Aufgabe | Das Team muss dieses Risiko kontrollieren |
|---|---|---|
| Handheld-Reader | Ein Handheld-Leser unterstützt Ausnahmeprüfungen, Suchen, Audits und flexible Stationsprüfungen. | Der Bedienerpfad, die Entfernung, der Winkel und nahe gelegene Lesevorgänge können sich zwischen den Runden ändern. |
| Tisch- oder Inbetriebnahmestation | Ein Tischleser unterstützt Tag-Kodierung, Artikel-Container-Verknüpfung und kontrollierte Verifizierung. | Die Station muss vermeiden, gekennzeichnetes Material außerhalb des Arbeitsbereichs zu erfassen. |
| Feste Arbeitsstation | Eine feste Arbeitsstation unterstützt ein wiederholbares Stations-Eintritts-, Abschluss-, Halte- oder Verpackungsereignis. | Die Antennen müssen die beabsichtigte Aktion von nahe gelegener Produktionsaktivität trennen. |
| Förderband-Reader | Ein Förderbandleser unterstützt wiederholte Bewegung durch einen kontrollierten Pfad. | Geschwindigkeit, Abstand, Ausrichtung, Abschirmung und Tag-Dichte können das Ergebnis beeinflussen. |
| Portal-Leser | Ein Portal-Leser unterstützt die Bewegung von Containern oder Artikeln durch eine Tür oder Fahrspur. | Der Leser muss Tags kontrollieren, die neben dem Portal warten oder sich durch eine andere Fahrspur bewegen. |
Eine größere Lesezone führt nicht immer zu einem besseren Produktionsereignis. Maximale Leistung kann Teile, Behälter oder Arbeitsaufträge von der nächsten Station erfassen und Datensätze erzeugen, die gültig erscheinen, bis jemand den physischen Fluss überprüft.
Ihr Qualifizierungsplan sollte den Betriebsbereich, das Lesegerät, die Antennen, die Leistung, die Geschwindigkeit der Artikel, den Abstand, die Ausrichtung, die Softwareausgabe, Kabel, Abschirmung und Reads aus unerwünschten Zonen dokumentieren. Der Plan sollte außerdem zeigen, welche menschliche oder maschinelle Bestätigung das Ereignis abschließt, wenn ein roher RFID-Lesevorgang nicht ausreicht.
Wie sollte RFID mit einem MES-, ERP- oder Bestandsverwaltungssystem verbunden werden?
Ihre Software sollte jeden Electronic Product Code, kurz EPC, als Suchschlüssel für eine physische Identität verwenden. Das Manufacturing Execution System (MES), das Enterprise Resource Planning System (ERP) oder die Bestandsanwendung sollte den Artikel, den Behälter, den Arbeitsauftrag, die Menge, den Prozessstatus und die Historie führen.
Der GS1 EPC Tag Data Standard definiert standardisierte EPC-Strukturen und die Daten, die auf EPC-codierten RAIN-RFID-Tags übertragen werden. Ein Closed-Loop-Fertigungsprojekt benötigt nicht immer eine GS1-Kennung, aber jedes Projekt braucht eine eindeutige und dokumentierte Identitätsstruktur.
Ihr Datenfluss kann einem einfachen Pfad folgen:
- Das RFID-Tag liefert den EPC.
- Das Lesegerät erfasst den EPC an einer definierten Station.
- Die Filterschicht entfernt wiederholte oder unerwünschte Lesevorgänge.
- Die Fertigungsanwendung gleicht den EPC mit dem erwarteten Arbeitsauftrag und Status ab.
- Die Anwendung schlägt die überprüfte Produktionsaktion vor oder zeichnet sie auf.
Ihr System sollte wiederholte Rohlesungen von Geschäftsvorfällen getrennt halten. Zehn Antworten vom selben Tag bedeuten nicht, dass zehn Teile in die Station eingetreten sind.
Der GS1-EPCIS-Standard bietet Unternehmen ein optionales Modell für den Austausch von Sichtbarkeitsereignissen zwischen Anwendungen. Ein EPCIS-Ereignis kann beschreiben, was passiert ist, wann es passiert ist, wo es passiert ist und warum, aber eine einfache Closed-Loop-Linie benötigt diese Architektur möglicherweise nicht.
Ihr Integrationsplan sollte mit dem Geschäftsvorfall und dem im aktuellen System verfügbaren Import-, Export- oder API-Pfad beginnen. Der Plan sollte keine Kompatibilität mit einem bestimmten MES-, ERP-, Reader- oder Middleware-Produkt annehmen, bis das Projekt dies verifiziert hat.
Wie kontrollieren Sie verpasste Lesungen und Lesungen von der falschen Station?
Gestalten Sie jede Lesezone um eine einzelne Produktionsaktion und untersuchen Sie jede aussagekräftige Ausnahme, bevor Sie einen Arbeitsauftrag, einen Bestand oder einen Qualitätseintrag ändern. Die Ausnahmeliste sollte verpasste, unbekannte, doppelte, unerwartete und benachbarte Zonen-Identitäten trennen.
Eine verpasste Lesung bedeutet, dass ein erwarteter EPC während des Ereignisses nicht erschienen ist. Die Ursache kann Tag-Position, Abschirmung, Beschädigung, Ausrichtung, Timing, Reader-Pfad oder ein Artikel sein, der nie in die Zone eingetreten ist.
Eine unerwartete Lesung bedeutet, dass ein gültiger EPC im falschen Ereignis erschienen ist. Die Ursache kann übermäßige Leistung, ein breites Antennenmuster, reflektierte Energie, eine nahe gelegene gekennzeichnete Kiste oder Produktionsverkehr neben der Station sein.
Ein unbekannter EPC bedeutet, dass der Reader ein Tag erfasst hat, das das System nicht zuordnen kann. Isolieren oder prüfen Sie diese Identität, anstatt zuzulassen, dass sie automatisch einen neuen Produktionsdatensatz erstellt.
Eine doppelte Zuordnung bedeutet, dass zwei Datensätze denselben EPC verwenden. Ihr Datenprozess sollte das Ereignis stoppen und den Identitätskonflikt korrigieren, bevor einer der Datensätze weiterverarbeitet wird.
Ändern Sie während der Abstimmung jeweils nur eine Variable. Antennenposition, Reader-Leistung, Abschirmung, Tag-Platzierung, Behälterabstand und Software-Timing liefern klarere Erkenntnisse, wenn Sie sie separat anpassen.
Ihre abschließende Prüfung sollte den Workflow mit normalen Bedienern, Schichten, Geschwindigkeiten, Artikelmischungen und Behälterladungen wiederholen. Ein einzelner erfolgreicher Durchlauf kann nicht zeigen, ob das Produktionsereignis wiederholbar bleibt.
Ein praktischer UHF-RFID-Pilot für eine Fertigungslinie
Testen Sie zunächst eine Artikel- oder Behälterfamilie und ein Produktionsereignis, bevor Sie weitere Stationen oder Fertigungslinien hinzufügen. Ein fokussierter Pilot erleichtert die Trennung von Tag-, Reader-, Software- und Prozessproblemen.
- Definieren Sie ein Ereignis, z. B. Stationseintritt, Qualitätssperre oder Rückgabe leerer Behälter.
- Wählen Sie, ob die Identität einem Teil, einer Baugruppe, einem Arbeitsauftrag, einer Transportkiste, einem Tablett oder einem Fertigartikel folgt.
- Ordnen Sie jede Artikel-zu-Behälter- und Behälter-zu-Arbeitsauftrag-Beziehung zu.
- Gruppieren Sie die tatsächlichen Oberflächen, Etikettenbereiche, Hitze, Feuchtigkeit, Chemikalien und Handhabungsbedingungen.
- Wählen Sie den kleinsten nützlichen Satz von Tag-Kandidaten für diese Gruppen aus.
- Kodieren und verifizieren Sie einen eindeutigen EPC für jede Mustereinheit.
- Verbinden Sie jedes EPC mit dem richtigen Fertigungs- oder Bestandsdatensatz.
- Legen Sie eine einfache Baseline abseits benachbarter Stationen und schwieriger Materialien fest.
- Führen Sie das reale Ereignis mit normaler Geschwindigkeit, Abstand, Ausrichtung und Tagdichte durch.
- Fügen Sie die schwierigen Bedingungen hinzu, einschließlich voller Behälter, Metall in der Nähe, Personen, Flüssigkeiten und benachbarter Tags.
- Prüfen Sie verpasste, unerwünschte, unbekannte und doppelte Identitäten, bevor Sie Geschäftsdatensätze ändern.
- Überprüfen Sie die Tag-Befestigung und den Zustand nach normaler Handhabung oder Prozesseinwirkung.
- Wiederholen Sie das Ereignis mit anderen Bedienern oder Schichten.
Ihre Akzeptanzkriterien sollten zu dem Ablauf passen, den das Pilotprojekt unterstützen soll. Die vorgesehenen Tags sollten innerhalb der geplanten Zone erscheinen, unerwünschte Lesevorgänge sollten kontrolliert bleiben, die Beziehungen zwischen Artikel, Behälter und Arbeitsauftrag sollten korrekt bleiben und die Mitarbeiter sollten über einen nutzbaren Ausnahmeweg verfügen.
Ihr Messplan kann Arbeitsaufwand, Nacharbeit, Suchzeit und Bestandsunterschiede mit dem aktuellen Prozess vergleichen. Das Pilotprojekt sollte das beobachtete Ergebnis festhalten, ohne Einsparungen, Kapitalrendite oder linienweite Leistung zu versprechen, bevor die Nachweise vorliegen.
Wählen Sie UHF-RFID-Muster für Ihre Work-in-Process- und Behälter-Anwendungen
TagtixRFID kann einen gezielten UHF-Muster-Mix vorbereiten, wenn Sie uns mitteilen, was durch die Produktion läuft, wo das Tag sitzen wird, wie der Behälter zu seinem Inhalt steht und welches Ereignis der Reader aufzeichnen soll. Ein Test mit echten Artikeln hilft Ihnen, nur die Tag-Pfade zu vergleichen, die zu Ihrer Oberfläche, Handhabung, Ihrem Reader-Punkt und Ihrem Produktionsziel passen, bevor Sie in großen Mengen bestellen.
Beantragen Sie kostenlose UHF-Fertigungstag-Muster
Wir können druckbare Nichtmetall-Etiketten, einen On-Metal-Kandidaten, eine wasserfeste PET-Option oder einen Hochtemperatur-Pfad beifügen, wenn Ihr Prozess sie benötigt. Wir können auch gedruckte Barcodes, Artikelnummern, Logos und eindeutige EPCs für den Muster-Workflow besprechen.
Die kurze Bewerbung fragt nach Ihrem Tracking-Zweck und Ihrer Projektrolle. Wir können die Details zu Artikel, Tote, Oberfläche, Hitze, Feuchtigkeit, Reader, Druck sowie MES- oder ERP-Details per E-Mail sammeln, nachdem Sie sie eingereicht haben.
Die UHF-Tag-Muster sind kostenlos, Sie übernehmen nur die Versandkosten.